Jak správně připojit měděné trubky?

Každý domácí řemeslník se setkal s problémem spojování měděných dílů a prvků. To zahrnuje jak elektroinstalační práce, tak připojení měděných trubek při organizaci topných okruhů. Jaký je ale správný přístup k řešení takového problému? V dnešním článku budeme hovořit o tom, jak správně pájet měděné prvky, zda je možné tento kov kombinovat s hliníkem nebo nerezovou ocelí a také jaké další sloučeniny jsou nutné k provedení takové práce.
Jak pájet měděné prvky: obecné informace
Nejčastějším problémem je nutnost pájení pramenů měděných drátů. Ale bez ohledu na to, jaké kovy mají být pájeny, vždy je potřeba očistit povrchy od tuků a oxidů. K tomu použijte kalafunu, pastu na pájení měděných trubek nebo pájecí kyselinu.
Aby byly prvky pevně připájeny, doporučuje se je nejprve jednotlivě ošetřit tavidlem a poté prvky pocínovat – na jejich povrchy nanést tenkou vrstvu pájky. Poté je lze spojit a přidáním trochy pájky důkladně zahřát. Cín se roztaví a spojí prvky co nejpevněji.

V některých případech se místo páječky používá plynový hořák. Používá se, když jsou pájené díly příliš velké. V těchto případech je ani ta nejvýkonnější páječka nedokáže zahřát, takže na pevné spojení můžete zapomenout. Hořák je důkladněji prohřeje.
Některé informace o spotřebním materiálu
Při takové práci se jako spotřební materiál používají následující materiály:
- tavidlo;
- pájka;
- spojovací armatury.
Stojí za to porozumět těmto materiálům podrobněji.
Použití tavidla k pájení mědi
Flux je název pro různé látky nebo jejich sloučeniny, které dokážou z kovového povrchu odstranit různé nečistoty, tuky a oxidové filmy. Nejčastěji používaným tavidlem je kalafuna nebo pájecí kyselina, které lze vyrobit doma. To vyžaduje obyčejnou kyselinu sírovou a zinek. Zinkové tablety se postupně přidávají do kyseliny chlorovodíkové, se kterou reagují. Že je kyselina připravena k použití, poznáte, když se reakce, nazývaná leptání, zastaví.

Někdy může nastat situace, kdy není po ruce žádný tavidlo. Pokud jsou poblíž borová prkna nebo ještě lépe stromy, může pomoci obyčejná pryskyřice, která dokáže odstranit i oxidy a další nečistoty.

Pájka pro pájení mědi a z čeho se skládá
Pájka je kompozice s nízkým bodem tání, která dokáže spoj co nejvíce utěsnit. Obvykle se jedná o slitinu cínu a olova. Navíc, čím méně olova ve složení, tím jednodušší bude proces pájení. V současné době se staly poměrně populární pájky ve formě drátu, který již má uvnitř tavidlo. Při práci s nimi není nutná předúprava prvků kyselinou nebo kalafunou.
Tvarovky a jejich použití při pájení
Pokud je nutné pájet měděné trubky vodovodních nebo topných systémů, používají se tvarovky. Jedná se o pomocné prvky, které usnadňují připojení, odbočení nebo otočení hlavních potrubí. Pájení měděných trubek bude podrobněji diskutováno níže.

Nuance pájení mědi pro vlastní potřebu: co potřebujete vědět
Aby bylo možné provádět vysoce kvalitní pájení, je nutné demontovat různé možnosti jeho výroby, a to jak pomocí páječky, tak pomocí plynového hořáku pro pájení měděných trubek a dalších prvků. Po cestě zvážíme různé pájky, od žáruvzdorných po měkké.
Použití plynového hořáku pro pájení mědi a jiných kovů
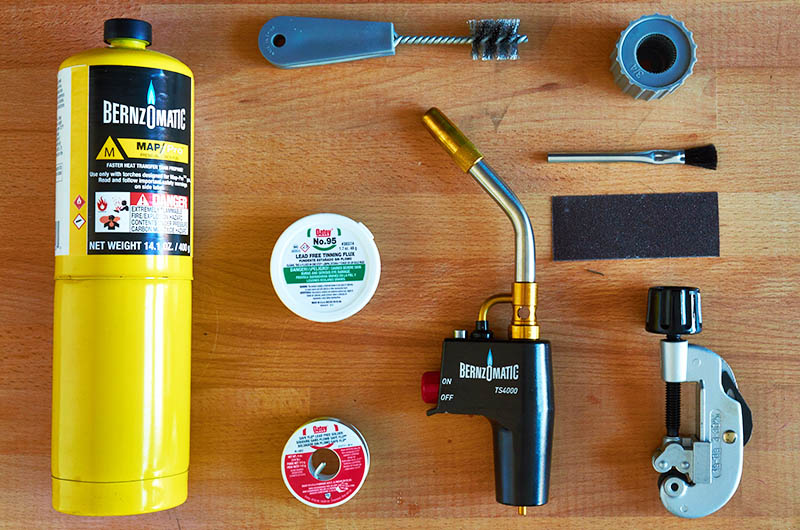
Hořák se používá, když je potřeba pájet větší prvky. Může to být například měděné nádobí, varná konvice nebo dráty velkého průřezu. V tomto případě bude vhodnější použít jako tavidlo borax. Zde budete také potřebovat vysokopevnostní pájku, takže optimální by bylo použít PMF 7 (měď-fosforová pájka). Jeho bod tání je vyšší než u cínu, ale svítilna si s tímto problémem snadno poradí.
Pájení měděných drátů: pokyny krok za krokem
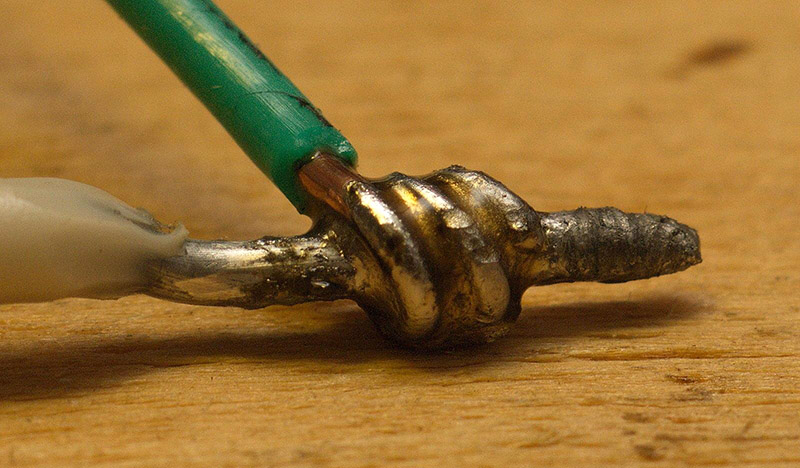
Zkusme přijít na to, jak pájet měděné dráty na základě fotografických příkladů.
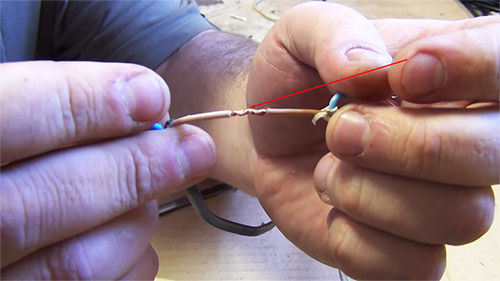

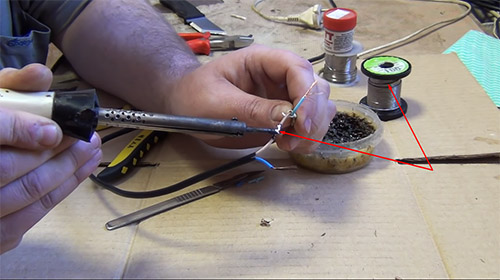
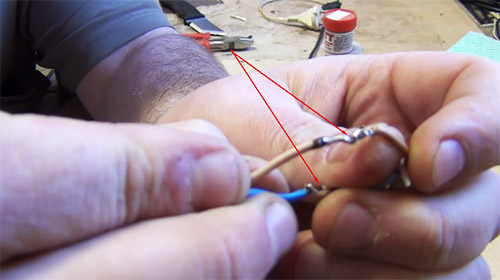
Další podrobnosti o mistrovské třídě naleznete v tomto videu.
Jakékoli tavidlo, stejně jako pájka pro pájení měděných drátů, lze zakoupit v železářství. Dnes na pultech najdete různé kompozice a slitiny určené pro podobné účely.
Rozdíly v práci s měkkými a tvrdými pájkami
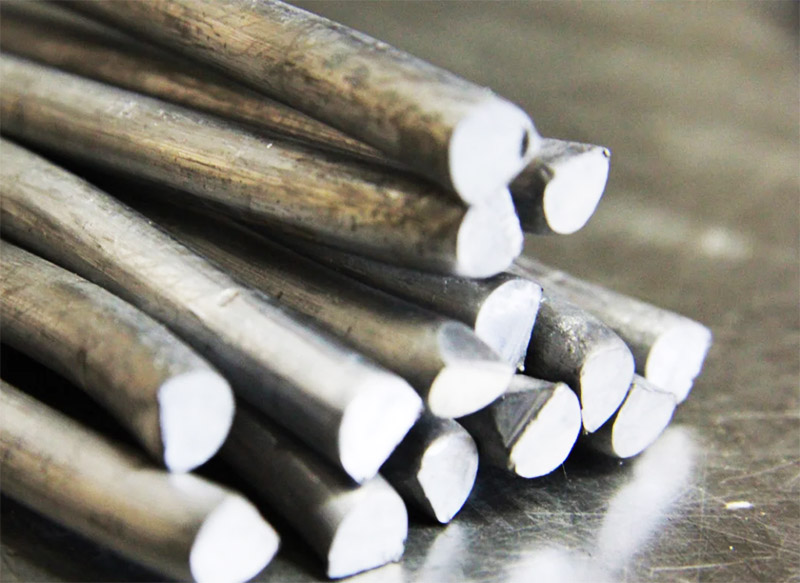
Pro drobné práce kolem domu je nejlepší použít měkké drátěné pájky. Můžete s nimi pracovat i s páječkami s nízkým výkonem. Tvrdé slitiny však vyžadují „tvrdší“ přístup. Pro práci s nimi se používají kladivové páječky nebo hořáky.
Další možnosti pájení: práce s měděnými trubkami a různými kovy
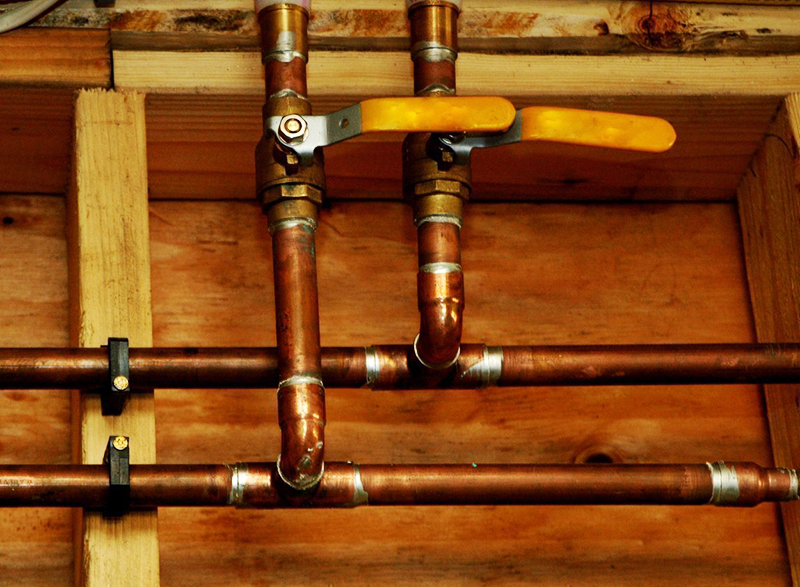
Pájení měděných trubek vyžaduje určité zkušenosti s tímto typem práce. Pokud se tedy domácí řemeslník ujme takové práce poprvé, stojí za to si předem procvičit, aby nedošlo k opakovanému předělání hotového vodovodního nebo topného potrubí. Pájení měděných trubek lze provádět buď tvrdou pájkou (pomocí plynového hořáku) nebo měkkými slitinami. V druhém případě je vhodné použít na měděné trubky výkonnou příklepovou páječku.
Nuance pájení měděných trubek: jak to udělat správně
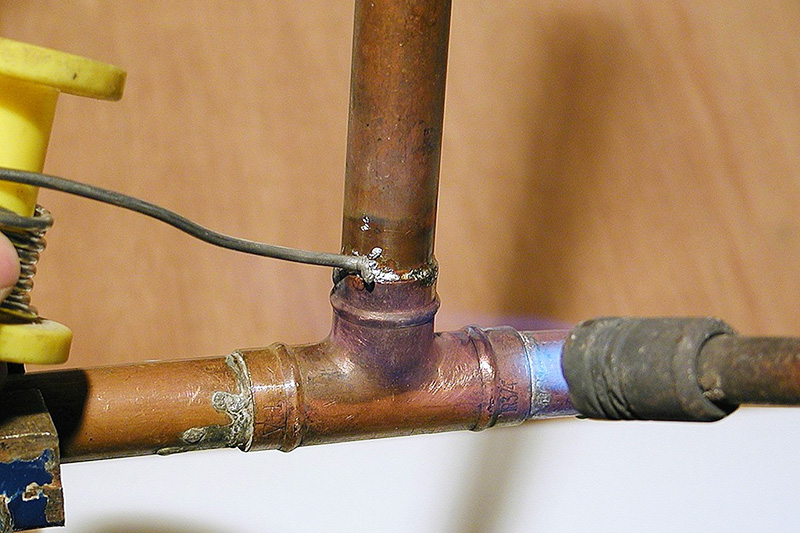
Jako tavidlo pro pájení měděných trubek je nejlepší použít kalafunu. Nanáší se v rovnoměrné vrstvě na vnější povrchy potrubí, načež se na něj umístí tvarovka. Druhá část linky je namontována na její zadní straně. Dále se armatura zahřeje plynovým hořákem a pájka se „položí“ podél švů. Vlivem vysoké teploty se taví, vyplňuje šev a vytváří vysoce kvalitní hermetické spojení.
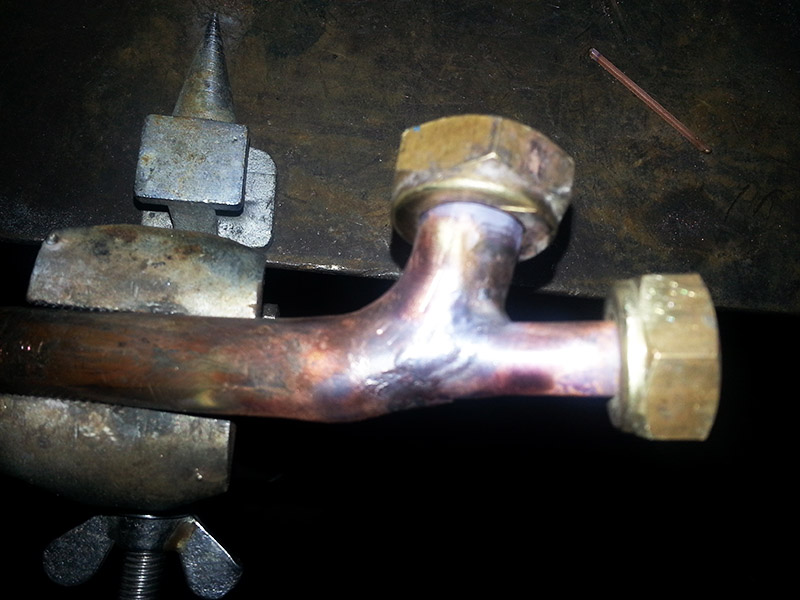
Pájení měděných trubek vlastníma rukama není příliš obtížné, ale tato práce vyžaduje péči a přesnost. Samozřejmě, že ne vše lze jasně vysvětlit slovy, a tak dáváme do pozornosti našemu milému čtenáři video o tom, jak pájet měď plynovým hořákem, ze kterého bude vše jasnější.
Po vypořádání se s otázkou, jak doma pájet měděné trubky, můžete přejít k dalšímu problému, a to pájení neidentických kovů (měď s hliníkem, železem nebo nerezovou ocelí).
Jak připájet měděný drát k hliníku
Pájení hliníku a mědi je poměrně složitý proces. Je třeba poznamenat, že stejná pájka pravděpodobně nebude vhodná pro hliník jako pro měď a naopak. Mnohem jednodušší je kombinovat tyto kovy pomocí ocelové spojky. Ačkoli dnes výrobce nabízí speciální pájky a tavidla pro takové účely, jejich náklady jsou značné, což činí takovou práci nerentabilní.

Celý problém spočívá v konfliktu mezi mědí a hliníkem. Mají různou žáruvzdornost a hustotu. Kromě toho při interakci s mědí začne hliník silně oxidovat. Tento proces je zvláště urychlen, když spojem prochází elektrický proud. Pokud je tedy nutné připojit měděné a hliníkové vodiče, je nejlepší použít samosvorné svorkovnice WAGO, které uvnitř obsahují kontaktní pastu Alu Plus. Právě to odstraňuje oxid z hliníku, zabraňuje jeho následnému vzhledu a podporuje normální kontakt s měděnými vodiči.
Poté, co jste přišli na to, jak pájet měď na hliník, můžete přejít k tvrdším kovům.
Jak pájet měď a nerezovou ocel
Při pájení mědi na nerez nehraje velkou roli samotný pájecí materiál, ale použitý nástroj, i když hodně záleží na spotřebním materiálu. Nejpřijatelnější materiály v tomto případě jsou:
- měď-fosforová pájka;
- cín-stříbro (Castolin 157);
- radiotechnika.
Někteří řemeslníci tvrdí, že se správným přístupem k práci postačí i ta nejběžnější pájka na bázi cínu a olova. Hlavní věc je povinné použití tavidla (borax, pájecí kyselina), důkladné zahřátí a teprve po tomto pájení (nanesení pájky).

Taková spojení jsou vzácná, a proto jsou specializované pájky pro takové účely poměrně drahé.
Pájení mědi železem – je to možné?
Tato možnost je možná, ale za určitých podmínek. Například jednoduchý propanový hořák již není vhodný jako topidlo. Musí být použit propan s kyslíkem. Jako tavidlo musíte použít borax, ale pájkou bude mosaz. Pouze v tomto případě můžeme doufat v normální výsledek. Není těžké koupit pájku pro pájení mědi se železem nebo nerezovou ocelí. Hlavní věcí je pochopit, zda budou dodatečné náklady oprávněné.
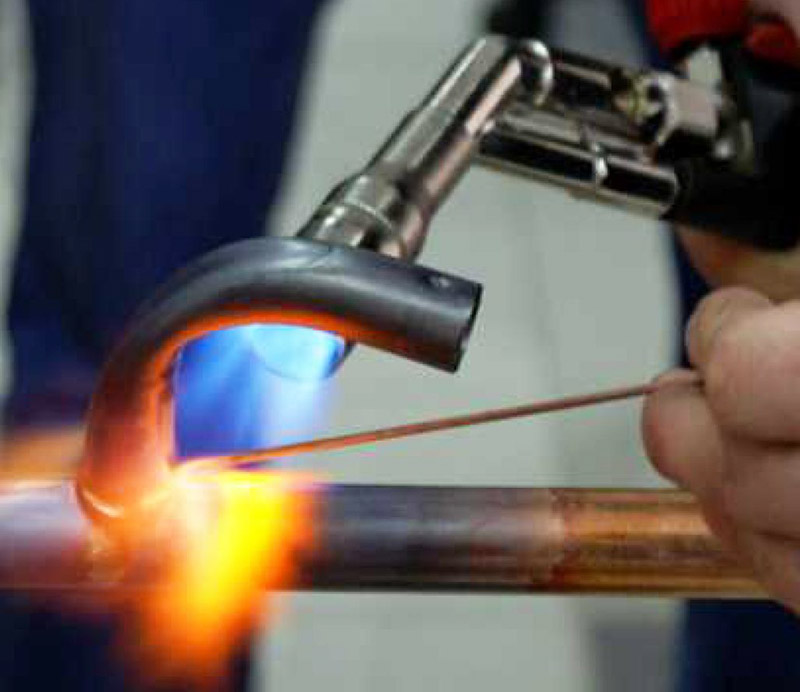
A nyní navrhujeme podívat se na to, jak pečlivě mohou domácí řemeslníci provádět práci při pájení potrubí pro různé účely.

Pájení je odborníky definováno jako skupina spojovacích procesů, kterými se spojení materiálů dosahuje zahřátím na pájecí teplotu. V tomto případě se používá přídavný kov (pájka), který má likvidus (stav tání) nepřesahující 450 °C a solidus (pevné skupenství) nižší než základní kovy. Z návodu k pájení vyplývá, že většina práce se provádí při teplotách 175 – 315°C.
- 1 Sled přípravy a provádění pájecích operací
- 2 Pokyny pro pájení měděných trubek a tvarovek
- 2.1 Přípravná část: měření a řezání měděných trubek
- 2.2 Pokyny pro pájení: rozevření řezné plochy
- 2.3 Pokyny pro pájení: čištění oblasti pájení
- 2.4 Pokyny pro pájení: pomocí tavidla pod pájku
- 2.5 Pokyny pro pájení: sestavení měděné sestavy
- 2.6 Pokyny pro pájení: zahřátí měděného spoje
- 2.7 Pokyny pro pájení: jak aplikovat pájku?
- 2.8 Pokyny pro pájení: chlazení, čištění, zkoušení
Sled přípravy a provádění pájecích operací
Jak se provádí spojení měděných trubek pájením? Níže v textu jsou uvedeny pokyny pro pájení měděných trubek s přihlédnutím ke všem podrobnostem procesu. Pro získání uspokojivých, souvislých pájených spojů však musí být dodržena posloupnost přípravy a operace.
Sekvence procesu je založena na standardní praxi ASTM B 828 a je strukturována podle následujících přípravných funkcí a operací:
- měření a řezání,
- nasazení,
- čištění,
- aplikace tavidla,
- montáž a podpora,
- teplo,
- použití pájky,
- chlazení a čištění,
- testování.
Návod na pájení měděných trubek a tvarovek
Technika pájení podle návodu umožňuje získat těsné pájené spoje mezi trubkou a tvarovkami z mědi a slitiny mědi jak v dílně, tak v terénu.
K získání kvalitního pájeného spoje jsou nutné dovednosti a znalost návodu. Proto budeme zvažovat technologické pokyny pro pájení především měkkou pájkou.
Přípravná část: měření a řezání měděných trubek
Délka každého segmentu měděné trubky musí být přesně změřena. Je třeba zdůraznit: nepřesnost měření je doprovázena rizikem zhoršení kvality připojení. Pokud je měděná trubka příliš krátká, to znamená, že nedosahuje na dno misky tvarovky, je připojení charakterizováno jako nesprávné.
Naopak při příliš dlouhé délce měděné trubky hrozí deformace sestavy, která negativně ovlivňuje životnost pájeného spoje. To je uvedeno zejména v pokynech pro pájení.

Měděná trubka se uřízne na změřenou délku. Řezání lze provádět různými způsoby, ale je třeba vzít v úvahu, že konec řezu je získán přesně v pravém úhlu. Měděné trubky se doporučuje řezat kruhovým nožem. Je také přijatelné použít:
- pilka na kov,
- brusný kotouč,
- stacionární nebo přenosná pásová pila.
Měla by být přijata opatření k vyloučení možných deformací stěny během procesu řezání měděné trubky.

Pokyny pro pájení: odklopení řezné plochy
Je nutné rozšířit řezané konce měděné trubky na celý vnitřní průměr, čímž se odstraní mikroskopické otřepy, které se nevyhnutelně tvoří během operace řezání.
Pokud se hrubý vnitřní okraj neodstraní vystružováním, hrozí erozní koroze v důsledku lokální turbulence a zvýšené lokální rychlosti proudění v potrubí.
Správně rozvinutá oblast měděné trubky poskytuje hladký povrch, kterým se činidlo může pohybovat ve vnitřní oblasti. Po řezání byste měli také odstranit všechny otřepy z vnější strany řezané oblasti měděné trubky, abyste zajistili správné spojení s miskou tvarovky.

Nástroje používané pro vystružování konců trubek zahrnují:
- půlkruhové nebo kulaté pilníky,
- kapesní zavírací nůž,
- jiný vhodný nástroj pro odstraňování otřepů.
Pokud se pracuje na měkké (žíhané) měděné trubce, je třeba postupovat opatrně, protože existuje riziko deformace koncové části měděné trubky v důsledku intenzivního působení.
V případě neúmyslné deformace měkké měděné trubky lze kruhovitost obnovit pomocí kalibračního nástroje – zátky a kalibračního pouzdra.
Pokyny pro pájení: Čištění oblasti pájení
Odstranění oxidů a povrchové kontaminace z odříznutých konců měděných trubek a instalačních armatur je zásadní pro správné rozložení pájky v oblasti spoje.
Nesprávné čištění bude mít za následek snížení kapilárního účinku a v konečném důsledku snížení pevnosti svarového spoje.
Proto je nutné lehké obroušení (očištění) koncové oblasti měděné trubky, obvykle pomocí standardního brusného papíru, nylonových brusných podložek nebo drátěného kartáče.
Podle pokynů pro pájení se broušení provádí na ploše o něco větší, než je hloubka misek instalačních armatur.

Kapilární prostor mezi tělem měděné trubky a tělem tvarovky je přibližně 0,1 mm. Pájka vyplňuje tuto mezeru díky kapilárnímu působení.
Velikost mezery je kritickým parametrem, který určuje účinnost vyplnění mezery pájkou a v důsledku toho pevnost spojení.
Měď je poměrně měkký kov. Je zřejmé, že když je z konce trubky nebo tvarovky odstraněno nadměrné množství materiálu, příliš volné uložení může mít za následek špatnou kvalitu spojení.
Chemické čištění kombinovaných povrchů je povoleno, pokud jsou konce měděné trubky a tvarovky po takové operaci důkladně opláchnuty. Výrobci čisticích chemikálií v tomto ohledu zpravidla poskytují pokyny.

Nedotýkejte se již očištěných povrchů měděných dílů holýma rukama nebo zaolejovanými rukavicemi. Usazeniny tuku na pokožce rukou, stejně jako případné mazací oleje, které dopadají na očištěné povrchy kloubových částí, zhoršují proces pájení.
Pokyny pro pájení: pomocí tavidla pod pájku
Proces vytváření pájených spojů nutně zahrnuje použití tavidla. Ošetřením povrchů tavidlem se dodatečně rozpustí stopy oxidu a odstraní se z povrchů, které mají být spojeny.
Aplikací tavidla jsou očištěné povrchy chráněny před oxidací při zahřívání hořákem. Tavidlo podporuje lepší smáčení povrchů kovovou pájkou, proto je jednoznačně doporučeno pokyny ASTM B 813.

Na povrch měděné trubky a tvarovky se doporučuje nanést tenkou rovnoměrnou vrstvu tavidla pomocí speciálního kartáče. Dle návodu k pájení se to provádí ihned po dokončení operace čištění, aby se zabránilo tvorbě nových oxidů (čistá měď velmi rychle oxiduje).
Flux by se neměl nanášet prsty. Chemikálie přítomné v tavidle jsou extrémně škodlivé pro oči, tělo a otevřené rány.
Navíc nadměrné množství tavidla, zbytků této látky po pájení, často přispívá ke vzniku koroze vedoucí k perforaci stěny měděné trubky, tvarovky nebo obou částí spoje.
Pokyny pro pájení: montáž měděné sestavy
Vložte konec měděné trubky do misky tvarovky. Ujistěte se, že konec měděné trubky těsně přiléhá k základně tvarovky.
Otáčivým pohybem otočte měděnou trubku o čtvrt až půl otáčky, což zajistí rovnoměrné pokrytí vnitřního segmentu tavidlem.
Odstraňte přebytečné tavidlo z vnějšího povrchu měděné trubky a tvarovky pomocí technického hadru. Zajistěte sestavu měděné trubky a tvarovky, čímž zajistíte rovnoměrný kapilární prostor po obvodu spoje.

Rovnoměrnost kapilárního prostoru zajistí kvalitní kapilární proudění roztavené pájky. Pamatujte, že nadměrná vůle ve spoji způsobí prasknutí pájky při namáhání nebo vibracích. Provedený spoj je vlastně připraven k pájení. Doporučuje se provádět proces pájení bez dlouhého zpoždění.
Pokyny pro pájení: Zahřívání měděného spoje
Při práci s otevřeným ohněm, vysokými teplotami a hořlavými plyny je třeba dodržovat ANSI/AWS Z49.1 a ekvivalentní pokyny. Sestavená jednotka je ohřívána plamenem plynového hořáku směřujícím kolmo k měděné trubce.
Měděná trubka odvádí počáteční teplo do misky tvarovky, teplo je rovnoměrně rozloženo po celé ploše spojovací jednotky. Stupeň předehřevu závisí na velikosti montované jednotky.
Předehřev sestavy se provádí rovnoměrným průchodem plamene hořáku po celém obvodu měděné trubky, aby se dosáhlo správné teploty pro celou oblast spoje.

Při provádění horizontálních montážních spojů se vyhněte přímému předehřívání horní části sestavy. Tato technika pomůže zabránit spálení tavidla.
Přirozená tendence ke zvýšení teploty zajistí dostatečné předehřátí horní části sestavy. Plamen hořáku se poté přesune na připojovací misku. Plamen ohřívače přikládejte střídavě na misku tvarovky a měděnou trubku ve vzdálenosti rovné hloubce misky tvarovky.
Opět, po předehřátí obvodu sestavy, jak je popsáno výše, pomocí hořáku na základně montážní misky, periodicky kontaktujte pájecí tyč s tělem měděné trubky. Zahřívání pokračuje, dokud se pájka nezačne tavit.
Je nepřijatelné přehřátí spoje a nasměrování plamene do vnitřní přední oblasti nástavce. Přehřátím se tavidlo spálí, účinnost pájení se prudce sníží a pájka správně nezatéká do spáry.
Když se pájka při aplikaci na měděnou trubku začne tavit, teplo hořáku se přenese do oblasti základny „skla“ sestavy. Tento manévr zesiluje kapilární účinek přitahování roztavené pájky směrem ke zdroji tepla.

Ohřev pro pájení měděného spoje je obvykle organizován pomocí vzducho-palivového hořáku. Nástroje tohoto druhu pracují na acetylen nebo zkapalněný ropný plyn (LP, LPG – Liquefied Petroleum Gas, MAP).
Je také přijatelné použít nástroje pro elektrické odporové pájení. Kontaktní odporové pájení na měděných trubkách funguje na bázi elektrod a používá se tam, kde není možné pájení otevřeným plamenem.
Pokyny pro pájení: jak aplikovat pájku?
Pájení spojů ve vodorovné poloze zahrnuje počáteční umístění pájky v bodě mírně posunutém od středu spodního segmentu spoje.
Jakmile se pájka začne tavit při kontaktu s vyhřívanými povrchy měděné trubky a tvarovky, měli byste nasměrovat pájecí tyč přímo do spáry.

Plamen plynového hořáku je držen na základně armatury a mírně před bodem, kde je aplikována pájka. Tato technika nanášení pájky provádí pájecí průchod ze spodní části tvarovky nahoru na jedné ze dvou stran sestavy.
Poté se vrátí do výchozího bodu a pokračují v pájení na druhé straně sestavy pomocí podobné techniky pro nanášení pájky. Při pájení měděné trubky a tvarovek se mohou za místem aplikace tvořit malé kuličky pájky.
Tyto formace naznačují plnění pájecího segmentu pájkou – jakýsi signál přechodu na další úroveň. Připojení ve svislé poloze měděné trubky se provádí v podobném sledu průchodů, počínaje jakýmkoli vhodným místem.
Pájené spoje spoléhají na kapilární působení, které vtahuje roztavenou pájku do úzké mezery mezi tvarovkou a měděnou trubkou. Roztavená kovová pájka je vtahována do spoje kapilárním působením bez ohledu na směr toku pájky – nahoru, dolů, horizontálně.
Kapilární působení je nejúčinnější, když je vzdálenost mezi spojovanými povrchy 0,1 – 0,15 mm. Určité uvolnění částí sestavy je přijatelné, ale příliš volné uložení může způsobit potíže při pájení, zejména u větších tvarovek.
Pro připojení měděné trubky ke sběrnému kroužku baterie se doporučuje použít pokyny výrobce. Při použití tepla se kohoutek přesune do částečně otevřené polohy a nejprve se zahřeje oblast měděné trubky.
Pokyny doporučují používat komerčně dostupné materiály chladiče k ochraně součástí připojovací sestavy citlivých na teplotu. Množství pájky spotřebované k adekvátnímu vyplnění kapilárního prostoru mezi trubkou a kovanými/litými tvarovkami je určeno na základě rozměrů sestavy.
Pro spotřebu pájky jsou technické tabulky. Potřeba tavidla pro pájení je obvykle 50-55 g na kilogram pájky.
Pokyny pro pájení: Chlazení, čištění, testování
Po dokončení procesu pájení se dokončený spoj nechá přirozeně vychladnout. Nucené chlazení vodou je nepřijatelné, protože může vést k negativnímu zatížení svařované sestavy.
Jakmile spoj vychladne, odstraňte zbývající tavidlo vlhkým hadříkem. Pokud je to možné, doporučuje se, aby byl dokončený systém propláchnut, aby se eliminoval nadměrný průtok a odstranily se nečistoty.
Zkontrolujte dokončený uzel pro integritu připojení. Postupujte přesně podle pokynů pro postup testování v souladu s platnými normami a předpisy.
Video návod na pájení měděných spojů
Vizuálně, pomocí níže uvedeného videa, jsou pokyny pro pájení demonstrovány tím nejpodrobnějším způsobem. Tato lekce vám usnadní osvojení si zkušeností s prováděním práce:


