Jaké metody svařování se používají při instalaci potrubí a proč?
Polyetylenové trubky se používají pro pokládku hlavních, rozvodných a jednotlivých sítí přívodu studené vody, kanalizace, ventilace a plynovodu. Mají dlouhou životnost, jsou inertní vůči agresivním látkám, neovlivňují složení dopravovaných médií a díky hladkému vnitřnímu povrchu netvoří usazeniny.
Polyetylenové trubky si zachovávají své provozní vlastnosti při teplotě -70 ° C a nepodléhají korozi, proto je lze použít při instalaci komunikací ve sklepech a podzemí. Pro získání trvalých spojení jednotlivých úseků tlakového potrubí z PE se používají různé druhy svařování. Volba technologie závisí na průměru a tloušťce trubek, provozních podmínkách, místě svařovacích prací a dalších faktorech.
Druhy a vlastnosti metod svařování
Všechny metody svařování polyetylénových potrubí jsou založeny na principu molekulární difúze. Když se konce trubek zahřejí na teplotu tání a spojí se pod tlakem, molekuly polymeru se smísí. Po ochlazení se vytvoří nové chemické vazby, které zajistí pevné a utěsněné celky. Pro vytvoření trvalého spojení polyetylenových trubek se používají následující metody svařování:
- Tupý spoj s vyhřívaným nástrojem. Vyžaduje volný prostor pro provedení práce a zajišťuje spoje srovnatelné pevností s pevnou trubkou.
- Elektrofúze. Provádí se pomocí elektrosvařovaných spojek se zabudovanými topnými tělesy.
- Zvonovitý Používá se pro pokládku systémů malého průměru.
Při instalaci zakřivených potrubí se používá svařování extruderem. Tato technologie umožňuje změnit směr komunikace bez armatur a poskytuje možnost opravy položených potrubí bez demontáže celého systému.
Důležité! Chcete-li získat pevné a spolehlivé spojení, musíte zvolit potrubí a spojovací díly od stejného výrobce.
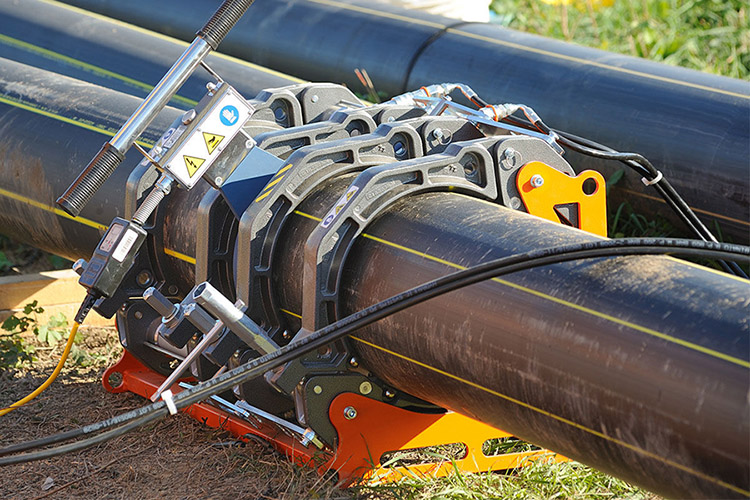
Svařování polyetylénových trubek na tupo
Metoda svařování na tupo se používá pro instalaci polyetylenových trubek se stejným SDR a průměrem, který musí být alespoň 50 mm. Tloušťka stěny – více než 5 mm. Svařování na tupo se provádí při teplotách od -15 °C do +45 °C a nelze jej použít pro volně proudící potrubí z důvodu tvorby otřepů na vnitřním povrchu. Při svařování používejte:
- centralizátor pro pevné upevnění a koaxiální uspořádání konců trubek;
- zastřihovač pro zpracování koncových řezů;
- svařovací zrcadlo pro ohřev polymeru.
Napájecí zdroj dodává napětí do každého uzlu. Sílu pro spojování polyetylénových trubek pod tlakem vytváří zařízení s mechanickým nebo hydraulickým pohonem. Způsob ovládání závisí na typu svařovacího stroje, který může být ruční, poloautomatický nebo automatický.
Proces svařování na tupo zahrnuje následující kroky:
- Odstranění prachu, nečistot a odstranění zoxidované vrstvy polymeru.
- Zajištění trubek v centralizátoru a jejich oříznutí se seříznutím konců pod úhlem 90°.
- Zahřívání konců, dokud polyethylen nezměkne.
- Spojovací konce pod tlakem a chlazení za přirozených podmínek.
Teplota ohřevu svařovacího zrcadla je +205…+230 °C. Doba expozice závisí na pracovních podmínkách a zvyšuje se v chladném období.
Důležité! Při provádění svařování na tupo polyetylenových trubek je nutné řídit jeho dobu trvání, upínací sílu a teplotu ohřevu.
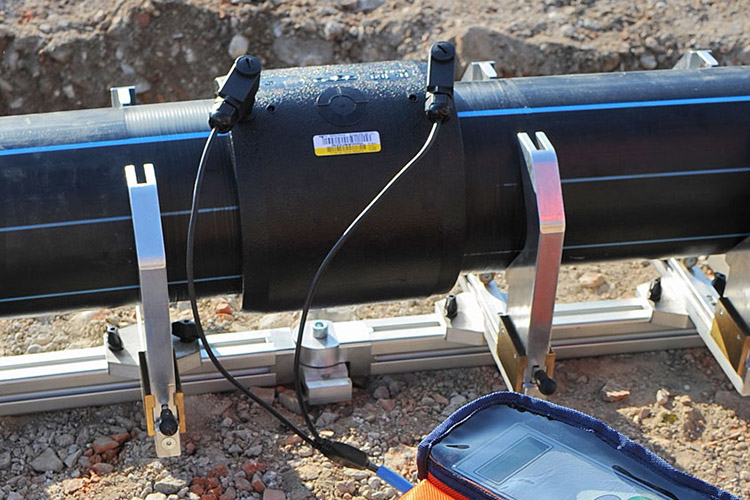
Svařování pomocí elektrotavných tvarovek
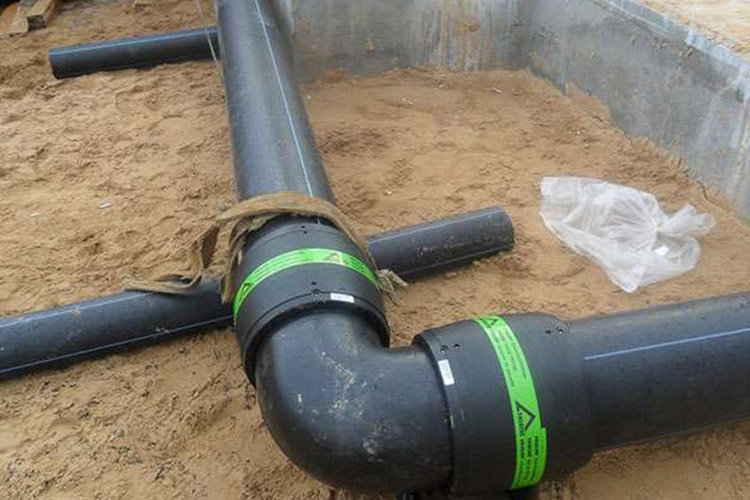
Umožňuje provádět svářečské práce na těžko dostupných místech a spojovat trubky o průměru 20 mm. Elektrofúzní svařování je požadováno při instalaci potrubí složité konstrukce s tlaky do 16 atm. Provádí se pomocí spojek a jiných elektrosvařovaných polyetylenových tvarovek, uvnitř kterých je otevřená nebo uzavřená kovová spirála.
Po přivedení napětí na zapuštěný prvek se konce tvarových prvků a trubek zahřejí na teplotu tání a svaří se. Po ochlazení se vytvoří utěsněné spoje, jejichž pevnost je srovnatelná s podobnými vlastnostmi výchozího materiálu.
Při výběru elektrických svařovaných tvarovek se berou v úvahu konstrukční vlastnosti potrubí a jeho průměr. Štítek tvarových prvků udává parametry svařování a čárový kód, který je načten skenery svařovacích strojů v automatickém režimu.
Technologii připojení pomocí elektrosvařovaných tvarovek lze použít při instalaci potrubí ze síťovaného polyetylenu a s výztuží. Elektrofúzní svařování však vylučuje bezvýkopovou instalaci a je dražší než svařování na tupo kvůli vysoké ceně tvarových prvků.
Důležité! Před zahájením svařovacích prací je třeba konce trubek očistit a oříznout pod úhlem 90°.
Metoda hrdlového svařování polyetylenových trubek
Při tomto způsobu svařování se používají trubky s hrdlem nebo speciální spojky. K natavení konců a tvarovek dochází pomocí zařízení s tryskami, které se zahřívají na teplotu +210 °C. Svařovací zařízení mohou být ruční nebo mechanická. Výběr modelu závisí na průměru potrubí.
Po změknutí polymeru se konec zasune do hrdla jiné trubky nebo do spojky. Sestava je upevněna a udržována pod tlakem, dokud nevychladne. Soklové svařování se používá pro připojení polyetylenových trubek při instalaci vnitřních inženýrských systémů o průměru 16-125 mm. S rostoucím průřezem potrubí se zvyšuje technická náročnost práce.
Důležité! Pokud se hrdlové svařování provádí při záporných teplotách, prodlouží se doba ohřevu o 1-2 sekundy oproti standardním hodnotám.
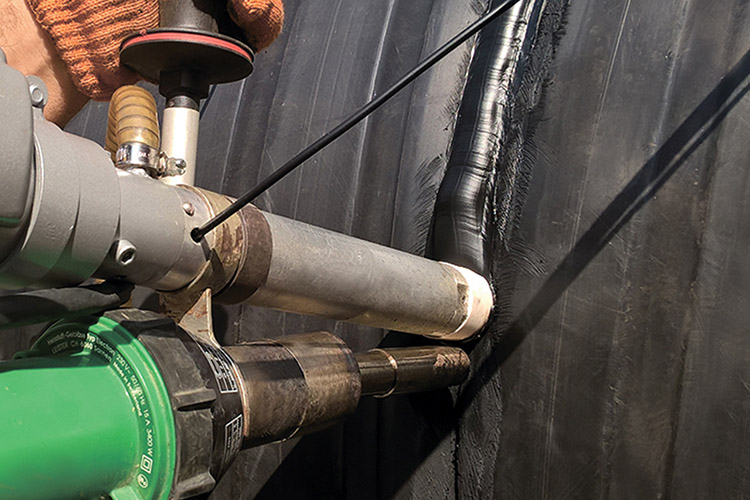
Svařování pomocí extruderu
Spojování polyetylenových trubek pomocí extrudéru zajišťuje vysokou kvalitu švů. Umožňuje změnit směr komunikace bez použití armatur a používá se pro instalaci tlakových potrubí s tloušťkou stěny větší než 6 mm. Pro svařování je nutný extrudér, do kterého se vkládá polyethylen ve formě granulí nebo tyčinek. Zařízení taví polymer a pod tlakem uvolňuje změklou hmotu.
Před zahájením práce jsou konce trubek řezány v požadovaném úhlu, jsou odstraněny nečistoty a třísky a odmaštěny. Po svaření a ochlazení lze švy vyčistit.
Pravidla svařování a kontrola kvality švu
Chcete-li získat vysoce kvalitní švy při svařování polyetylénových potrubí, musíte dodržovat pracovní předpisy a kontrolovat teplotu a další parametry. Měli byste také dodržovat některá pravidla:
- Pečlivě očistěte konce trubek. Vniknutí oleje, písku a jiných nečistot výrazně zhorší kvalitu švů. Výsledné spoje nebudou schopny odolat deklarovanému zatížení a udržet těsnost.
- Zajistěte nehybnost, dokud zcela nevychladne v přirozených podmínkách. Pokud jsou svařované díly přemístěny dříve, než polymer ztuhne, může dojít k odtlakování jednotky a snížení pevnosti.
Kvalita svarů se kontroluje pomocí různých metod, které jsou specifikovány v GOST 16971-71. Popis a posouzení závad se odráží v GOST R 54792-2011.
Druhy technologií svařování trubek – výhody a nevýhody metod
Při uspořádání mnoha technologických schémat se nelze obejít bez potrubí, jehož hlavní součástí jsou trubky. Následně je potřeba tyto trubky vzájemně propojit, k čemuž se často používají různé technologie svařování trubek. Metody svařování, procesní techniky a typy svarových spojů budou diskutovány níže.

Klasifikace typů svařování
Obecně se proces svařování používá v případech, kdy je nutné trvale spojit dva prvky vybavované konstrukce. Příkladem je svařování potrubí pomocí ručního obloukového svařování.
Neexistují žádná omezení týkající se materiálu výrobků, které mají být spojeny, můžete svařovat výrobky z oceli i polymeru, mědi a dokonce i skla.
Podle typu dopadu na materiál lze svařování rozdělit do dvou skupin:
- Svařování pod tlakem.
- Svařování za zvýšených teplot – metodou tavení.
Metody tlakového svařování zahrnují:
- spojování komponent pomocí ultrazvuku;
- kontaktní lepení;
- třecí svařování;
- připojení pod lisy nebo plynové lisy;
- termitová vazba;
- svařování za studena.
Poslední typ připojení je nejzajímavější. Nejúspěšněji se používá pro upevňování výrobků z neželezných kovů (měď, hliník), které jsou mezi trubkovými materiály nejtažnější. Při svařování za studena pomocí ručních nebo stacionárních lisů se konstrukční prvky stlačují dohromady, čímž se vytvářejí podmínky pro plastickou deformaci, doprovázenou nerozlučným spojením.
Metody svařování tepelnými (tepelnými) metodami:
- svařování elektrickým obloukem – vyskytuje se v atmosféře inertních plynů nebo při použití tavidel; podle použití přídavných zařízení se tento způsob připojení dále dělí na ruční nebo automatický;
- Plynové svařování je nejběžněji používaným typem upevnění konstrukčních dílů.
Technika svařování plynem
Podstatou procesu je zahřívání konců upevněných prvků v plameni směsi plynu a kyslíku za současného vyplnění prostoru mezi spojovanými částmi hmotou speciálně tavitelné kovové tyče.
Přes dostatečnou spolehlivost této metody bude pevnost a další mechanické vlastnosti výsledného svaru horší než po svařování elektrickým obloukem. Tato metoda se však používá, když je nutné připojit malé prvky, například trubky o malých průměrech a tloušťkách, do 3,5 mm.

Materiály potřebné pro svařování trubek:
- kyslík je prostředí, ve kterém hoří směs plynů při dostatečné teplotě; kvalita použitého materiálu zajišťuje dlouhé hoření a dosažení požadované teploty;
- acetylen je také dobře hořící plyn, používaný neméně často;
- jiné hořlavé plyny (petrolejové páry, propan, metan atd.) se používají relativně zřídka, ale jsou zcela přijatelné za předpokladu, že teplota spalování je dvojnásobkem teploty tavení kovové tyče;
- svařovací drát – je výplňová látka, vyplňuje prostor mezi spojovanými prvky; při provádění procesu byste měli vybrat materiál drátu, jehož vlastnosti jsou co nejblíže k látce, ze které jsou vyrobeny připojované prvky;
- tavidlo – používá se k zamezení nadměrné oxidace materiálu svařovaných dílů; Bez ohledu na formu, ve které je tavidlo prezentováno – prášek nebo pasta – princip jeho fungování je stejný: když se výrobky zahřejí, látka stoupá nahoru a vytváří ochrannou vrstvu, která zabraňuje přístupu ke kovu vzduchem.
Stejně jako v případě drátu se tavidla vybírají individuálně pro každý kov. Směsi se používají pro svařování litiny, mědi a legovaných ocelí; se nepoužívají pro spojovací prvky z uhlíkové oceli.
Technologie svařování plynem
Plynové připojení libovolných konstrukcí, včetně svařování potrubí, lze provést dvěma způsoby, přípravné operace jsou však v obou případech stejné.
Před zahájením svařování musíte:
- Povrchy spojovaných dílů důkladně očistěte od mastnoty, nečistot a jiných cizích látek.
- Zpracujte okraje výrobků. Příprava okrajů trubek pro svařování je povinná, pokud je tloušťka stěny spojovaných trubek větší než 3,5 mm, v tomto případě jsou okraje zkosené, protože je téměř nemožné rovnoměrně zahřát kov s takovou tloušťkou. Pokud je tloušťka trubek menší, není třeba hrany zkosovat.
Metody procesu:
- Zleva doprava. Hotová část švu se zahřeje hořákem a kovový drát se posune za plamenem. Tato metoda umožňuje zvýšit rychlost práce asi o čtvrtinu a zároveň snížit množství spotřebovaného plynu. Metoda se obvykle používá pro trubky s tloušťkou stěny 5 mm nebo více.
- Zprava doleva. Hořák zahřívá spoje, které ještě nebyly upevněny, a drát se pohybuje před plamenem. Proces je delší a spotřeba plynné směsi je vyšší, ale takto svařený výrobek má atraktivnější prezentaci. Svařování zprava doleva se používá ke spojování trubek s tenkými stěnami.
Technologie svařování elektrickým obloukem
Při spojování prvků pomocí této metody se okraje upevněných výrobků zahřívají pod vlivem obloukového výboje elektrického proudu.
Klasifikace svarových spojů
Švy získané během svařování lze klasifikovat na základě několika charakteristik.
Podle umístění se švy dělí na:
- strop;
- horizontální;
- vertikální;
- nižší.
Posledně uvedené uspořádání švů je nejvýhodnější, proto, pokud to okolnosti dovolují, je upřednostněno svařování rotačních spojů trubek, při kterém dochází k rovnoměrnému otáčení upevněných výrobků, takže práce probíhá vždy se spodní polohou švu.

Délka švů je:
- přerušovaný;
- solidní.
Jak názvy napovídají, v prvním případě se svařování provádí podél celé linie švu v samostatných segmentech připomínajících tečkovanou čáru. Při použití druhého způsobu je šev kontinuální.
Klasifikace podle typu spojení je poměrně obsáhlá, zejména metoda tupá zahrnuje více než třicet metod.
Obecně však lze rozlišit čtyři velké skupiny sloučenin:
- Zadek. V tomto případě jsou konstrukční prvky spojeny podél jedné společné osy.
- Překrývající se. Jeden produkt překrývá druhý.
- T-tyče. V důsledku upevnění prvků tímto způsobem se získá písmeno „T“ otočené o 180°.
- Hranatý Jak již název napovídá, při použití takového spojení jsou svařované díly umístěny pod daným úhlem.
Řezání hran
Technologicky je při spojování trubek o tloušťce stěny 3 mm nebo více správnější provést operaci řezání okrajů výrobků před svařováním. Vezmeme-li v úvahu toto doporučení, bude svar rovnoměrnější a bude probíhat po celé tloušťce materiálu.
Při použití této metody jsou tedy švy uspořádány ve vrstvách a průřez každé vrstvy je malý, takže napětí kovu je sníženo na minimum.
Při řezání hran lze nastavit úhly v rozmezí 25-50°. Hodnotu tohoto parametru můžete přesně vybrat na základě počátečních parametrů: tloušťka stěn potrubí, zvolený způsob svařování a typ spojů.
S pečlivým přístupem k procesu vám svařování při řezání hran umožňuje získat nejtrvanlivější a nejspolehlivější spojení produktů.
Režim procesu je ovlivněn faktory, jako jsou:
- průřez použité elektrody;
- síla elektrického proudu;
- technologické parametry svařovacího stroje;
- napětí oblouku;
- druh použitého elektrického proudu (stejnosměrný nebo střídavý);
- polarita proudu (přímá nebo obrácená);
- rychlost pohybu elektrody.
Například při spojování prvků metodou tup na tupo by se elektroda měla pohybovat hladce, pomalu, aby se zajistilo dostatečné natavení kontaktujících konců výrobků a nasycení mezery mezi nimi dostatečným množstvím kovu. drát.
Pro dosažení nejvyšší rychlosti procesu by měl být proud nastaven na maximální hodnotu, ale nesmíme zapomínat, že v tomto případě může dojít k přehřátí elektrody, což v konečném důsledku povede k jejímu poškození a následně i ke zhoršení kvality elektrody. svar.
Polarita se volí na základě skutečnosti, že během provozu se anoda zahřívá více než katoda. Proto při spojování trubek malého průřezu pomocí této metody musíte použít obrácenou polaritu, abyste předešli možnému spálení trubek.
Doporučení pro práci
Svařování je obecně složitý proces a vyžaduje přípravu, takže před zahájením jakékoli práce musíte vzít na vědomí několik tipů:
- Nejobtížnější fází svařování je spojování pevných spojů. V tomto případě se úhel sklonu elektrody neustále mění. Pro dokončení práce je potrubí mentálně rozděleno svisle na dvě poloviny a každá sekce je postupně spojena. Práce se provádějí od stropní polohy přes vertikálu a končí dole.
- Když je nutné spojit výrobky s tlustými stěnami, používá se metoda transmisního svařování. Technologie je také poměrně složitá, hlavní v procesu je dodržet úhel hrany cca 60-70° a vzdálenost mezi hranami až 2,5 mm. Před zahájením se drát uchopí ve čtyřech bodech. Svařování probíhá krátkým obloukem.
- Při spojování trubek pracujících pod vysokým tlakem je třeba věnovat zvláštní pozornost zajištění spolehlivosti a těsnosti švů. Celý pracovní proces musí být v souladu s SNiP a konsolidovanými pravidly (SP 105-34-96).
- Při stavbě potrubí hlavního patra můžete použít nejen automatické svářečky, ale i ruční svářečky, které jsou mobilnější.
- Při upevňování výrobků velkých průměrů obvykle pracuje několik lidí, až čtyři, najednou. Při provádění takové práce probíhá svařování zdola nahoru v různých směrech.
- Při spojování potrubí různých sekcí bude nutné použít adaptéry.
Před zahájením jakýchkoli svařovacích prací byste si měli uvědomit, že svařování je nejen složitý proces, ale také nebezpečné, pokud nejsou dodržována bezpečnostní opatření. Proto, abyste proces úspěšně provedli, měli byste se nejen nejprve seznámit s různými pokyny, ale také zvládnout technickou složku procesu.
V každém případě, bez ohledu na dovednosti získané svářečem, by neměl zanedbávat zavedená bezpečnostní pravidla a doporučenou technologii procesu, protože na obou závisí nejen jeho osobní bezpečnost, ale také další spolehlivost používaného zařízení.
Podobný
Výhody společnosti
- Rychlá reakce na vaši žádost
- Vysoká kvalita odvedené práce
- Výběr chem. reagencie individuálně pro zákazníka
- Specialisté s více než 10 lety zkušeností v oboru
- Nízké ceny, protože pracujeme na nákladech
- Krátká doba mobilizace a rychlý nástup do práce
- Skutečná adresa Moskva, sv. Bolshaya Pochtovaya 55/59, budova 1, kancelář 436
- telefon+7 (499) 322 – 30 – 62
- E-mail[email protected]
- Naplánovat Po-Pá 09: 00 18 na: 00