Tupé svařování HDPE trubek ve studnách a sklepech – Prof Tech Instrument
Společnost ADR-Technology zahájila 1. října prodej revolučního svářecího stroje vlastní výroby.
Zařízení se šroubovým centralizérem je určeno pro svařování termoplastových trubek na tupo o průměru 40–110 mm a dostalo obchodní označení ADR 110.
Zdá se, že co nového lze vymyslet v tak dlouho rozvinutém tržním sektoru, jako jsou mechanická zařízení pro svařování na tupo?
V průběhu let prodeje různých zařízení pro svařování plastů, po důkladném prostudování zařízení zahraničních i ruských výrobců, jsme se pravidelně setkávali se stejným problémem. Zákazník velmi často potřebuje provádět svařování v různých „otvorech“ s omezeným přístupem – ve studnách nebo suterénech, stejně jako svařovat potrubí v přístřešku – vertikální stoupačky, potrubí pod stropem atd. Bohužel ve většině takových případů nejen nabídnout, ale i doporučit vhodné vybavení.
Nejoblíbenější velikosti těchto kompaktních a mobilních svařovacích strojů jsou 110 mm a 160 mm. Jestliže v rozsahu do 110 mm tuto potřebu uspokojí alespoň řada mechanických zařízení s podobnými spotřebitelskými vlastnostmi, pak v rozsahu do 160 mm jsou i mechanická (nemluvě o hydraulických) zařízení určena pouze pro provádění práce v komfortních podmínkách. podmínky, kdy lze zařízení instalovat na pevnou vodorovnou plochu a neomezovat se ve volném prostoru. O svařování v přístřešku nemůže být řeč. A přesto jsme se rozhodli začít s rozsahem až 110 mm.

Svařovací stroj na tupo trubek ADR 110 >>
[přejít do katalogu produktů]
Zařízení ADR 110 ve svém pracovním rozsahu průměrů neklade žádná omezení na tloušťku stěny svařovaných termoplastických trubek. Ale taková důstojnost není ojedinělá. Většina mechanických zařízení stejné velikosti dostupných na trhu vytváří upínací sílu na koncích 70 kgf, což je dostatečné pro svařování nejtlustěnnějších HDPE trubek (i SDR 7,4). Pravda, nestačí kompenzovat pasivní odpor pohybujícího se potrubí – tření o podlahu nebo zeminu, nebo vlastní hmotnost potrubí visícího dolů. Hlavním problémem je však to, že při vytváření síly 70 kgf všechny stávající analogy zařízení vykazují velmi výrazné vychýlení svorek ve tvaru V.
Centralizér zařízení ADR 110 vytváří upínací sílu 80 kgf (limit měřítka). Vzhledem k optimálnímu rozložení zatížení v konstrukci centralizátoru, ani při testování silou 200 kgf, není pozorováno žádné znatelné porušení rovnoběžnosti svorek potrubí. Centralizér ADR 110 navíc váží pouze 2,8 kg! Pro srovnání, centralizátor nejlepšího analogu váží asi 9 kg.
Pro provádění svařování na vodorovném povrchu je centralizér instalován na stojanu z ocelových trubek a zajištěn dvěma stavěcími šrouby. Podmínky pro kompaktní konstrukci a optimální rozložení zatížení vyžadovaly, aby byl šroub pohonu umístěn v blízkosti svařované trubky. Pro usnadnění svařování je hnací setrvačník posunut dopředu k obsluze pomocí spolehlivého pohonu ozubeným řemenem.
Konstrukce pohonu a pevné svorky umožňuje zahájit svařování z krátké trubky (4 cm) vyčnívající ze stěny.
Další důležitá výhoda.
Při svařování trubek Ø40–110 mm je doba svařovacího cyklu krátká a rychlost upevňování trubek ve svorkách nabývá na významu. Svorky centralizátoru ADR 110 jsou uzamčeny spolehlivými „rychlými“ západkami. V závislosti na skutečném průměru trubky se západka okamžitě přichytí k odpovídajícímu zubu a nevyžaduje další úpravy.
Zařízení je vybaveno svařovacím zrcadlem Polys P-4a 1200W výrobce DYTRON s mikroprocesorovým termostatem a vynikající teflonovou vrstvou.
Stojan pro čelní nástroj a svařovací zrcadlo má „kapsy“ pro výměnné vložky v upínačích centralizéru: 40, 50, 63, 75 a 90 mm. Z hlediska výkonu není ADR 110 horší než nejlepší evropské analogy. A ve spotřebitelských vlastnostech je daleko předčí. Zahájení prodeje kompaktního a mobilního zařízení další standardní velikosti ADR 160 je plánováno na 1. prosince 2008. První prototyp byl již testován. Upínací síla konců trubek (omezení měřítka) je 150 kgf. Odhadovaná hmotnost centralizátoru je 5,5–6,0 kgf. Na rozdíl od ADR 110 bude ADR 160 vybaven spíše elektrickým než mechanickým zastřihovačem.
Hlavní typy spojů polyetylenových trubek jsou:
- elektrofúzní svařování;
- svařování na tupo;
- mechanické spojení pomocí spojovacích dílů.
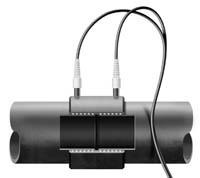
na elektrofúzní svařování Ohřev polyetylenových trubek je zajištěn pomocí elektrotavných armatur. Když je ze svářečky přiváděn elektrický proud do topného článku tvarovky, dochází k procesu svařování. V důsledku toho se polyetylen roztaví a tvarový díl se přivaří ke stěně trubky. Před svařováním je nutné povrch svařovaných ploch mechanicky očistit od případného znečištění a oxidového filmu. Je důležité zajistit úplnou nehybnost trubky a tvarovky jak během procesu ohřevu při průchodu elektrického proudu, tak během procesu chlazení po svařování.
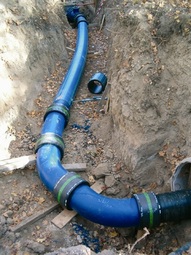
Elektrosvařovací spoj bude připraven po uplynutí požadované doby chlazení. Svařovací stroje nejvyšší třídy dokážou samostatně provést celý svařovací cyklus a zapsat data do speciálního elektronického protokolu, který lze následně vytisknout.
Použití dílů se zabudovanými topnými tělesy je zvláště efektivní při použití dlouhých úseků PE trubek (průměr 25-160 mm). Kromě toho se svařování s tvarovkami s vloženými topnými tělesy používá při opravách, práci ve stísněných podmínkách a řezání do stávajících potrubí.
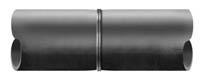
Svařování na tupo — je technologie, která se používá již mnoho let ke spojování polyetylénových trubek. Konce trubek jsou instalovány a spojeny ve speciálním svařovacím stroji na tupo. Po vyrovnání a fixaci se okraje trubek hladce očistí pomocí speciálního elektrického zařízení, čímž je zajištěna jejich vzájemná rovnoběžnost. Konce trubek jsou následně ohřívány topnou deskou s fluoroplastovým povlakem, jejíž teplota je regulována termostatem. Topná deska se umístí mezi konce připojovaných trubek. Když jsou okraje trubek dostatečně natavené, deska se odstraní a konce trubek se stlačí k sobě a trubky se nechají vychladnout. Po svaření spoje se na vnějším a vnitřním povrchu trubky vytvoří šev. Lze jej snadno odstranit pomocí speciálního zařízení. Kvalita spoje je rychle a spolehlivě určena vizuální kontrolou švu zvenčí.
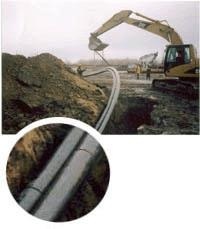
Dobrá svařitelnost je jedním z nejdůležitějších faktorů určujících široké použití HDPE trubek. Vysoce kvalitní svařování na tupo se provádí jedním svarem a zajišťuje jeho stejnou pevnost jako zbytek trubky.
Svařování natupo vyhřívaným nástrojem se používá jak pro spojování trubek mezi sebou, tak pro spojování se svařovanými nebo litými (hrotovými) tvarovkami.
svářecí zařízení pro polyetylenové trubky můžete vidět zde .
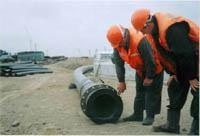
Přírubové spoje — nejběžnější typ odpojitelných spojů. Spojení se provádí pomocí přírubových pouzder přivařených ke koncům polyetylenových trubek a násuvných kovových přírub.
Přírubový spoj je nejpoužívanější rozebíratelný spoj při stavbě vodovodního potrubí z polyetylénových trubek. Často se používá svařovaná ocelová příruba GOST 12820-80.
Mechanické připojení se provádí pomocí speciálních kompresních šroubení.
Tlakové armatury pro trubky malých průměrů (50 mm a méně), tzn. Tam, kde přírubové spoje nebo spoje přivařením na tupo nejsou ekonomicky proveditelné nebo prakticky nemožné, se používají svěrné spojky (lisované spojky, svěrné spoje kleštiny).
Kleštinové krimpovací spoje určeno pro tlak do 10 atm. V těchto spojích je odolnost proti mechanickému zatížení zajištěna vyříznutím zubů dělené plastové manžety do trubky a těsnost je zajištěna pryžovým těsnícím kroužkem.
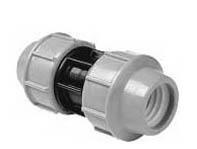
Svěrné tvarovky jsou široce používány jak pro vzájemné spojování polyetylenových trubek, tak pro spojování polyetylenové trubky s trubkou z jiného materiálu. Například při výměně opotřebované části ocelového potrubí za polyetylenovou trubku úspěšně spojí polyetylenovou trubku s kovovou trubkou kompresní šroubení.
Doprava, skladování, instalace, vlastnosti polyetylenových vodovodních trubek
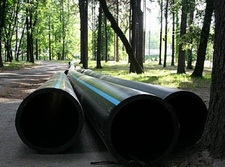
Přeprava je realizována především speciálně vybavenými motorovými vozidly. Při skladování je nutné zajistit bezpečnost polyetylenových trubek a spojovacích dílů před mechanickým poškozením, působením ropných produktů a tuků, znečištěním vnitřních povrchů a slunečním zářením.
Pokládka potrubí z polyetylenových trubek se provádí jak konvenční výkopovou metodou, tak inovativními metodami – technologií směrového podzemního vrtání nebo technologií vtažení nové plastové trubky do staré kovové trubky. Tyto poslední dvě metody vám umožňují obejít se bez otevření země, demontáže starých sítí a dalších nákladů.