Značení obrobků při obrábění kovů: metody, nástroje a technologie
Značení obrobků je jednou z klíčových operací v přípravné fázi výroby, zejména v kovoobrábění, opravárenství a montážních pracích. Právě přesným značením začíná cesta dílu od surového obrobku k hotovému výrobku, který odpovídá výkresu a funkčnímu účelu. Na správném použití značkovacích značek a jader závisí přesnost následného mechanického zpracování, spolehlivost montáže a v konečném důsledku trvanlivost celé konstrukce. Moderní praxe značení kombinuje prvky klasické ruční technologie a nejnovější přístupy, včetně prostorového zarovnání základen a rovin, což vyžaduje od prováděcího pracovníka vysokou kvalifikaci, znalost nástrojů a pochopení technologie.
Označení je technologická operace, při které se na předem připravené povrchy obrobku nanášejí čáry, značky a značky, které označují hranice budoucího zpracování nebo umístění jednotlivých prvků součásti. Tyto značky jsou často doprovázeny kerningem — prohlubně vytvořené důlčíkem a kladivem. Tento postup se obzvláště hojně používá v podmínkách kusové výroby nebo malých sérií, kdy je použití obráběcích strojů a CNC nepraktické a přesnost a jasnost kontury jsou kritické.
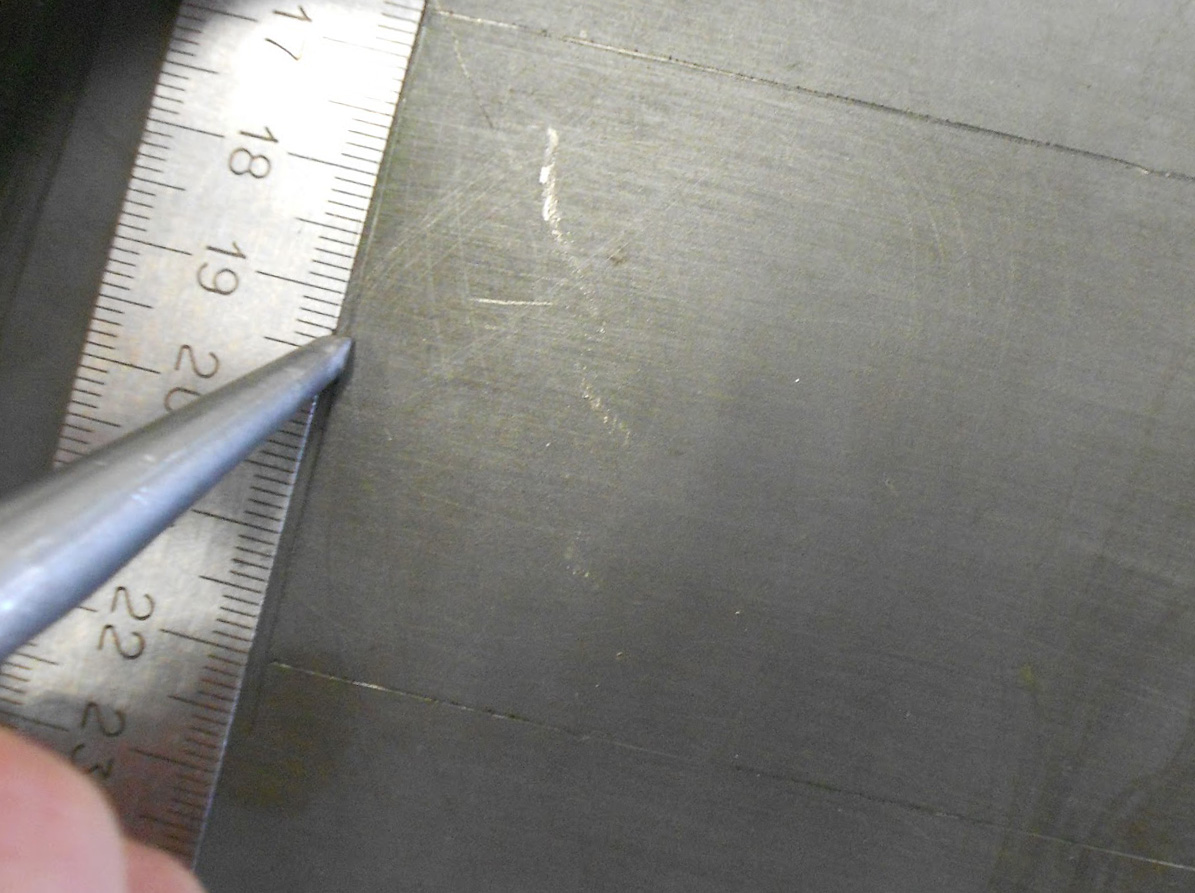
Než začnete kreslit kontury a přenášet rozměry na povrch obrobku, je důležité se ujistit, že na něm nejsou žádné praskliny, skryté dutiny, vměstky ani jiné vady, které by mohly ovlivnit následnou kvalitu zpracování. Teprve poté se povrchy očistí od nečistot, oleje a prachu a nanese se kontrastní pozadí pomocí barvicí kompozice pro zvýšení viditelnosti čar. V závislosti na povaze povrchu a materiálu obrobku se používají různé metody čištění a barvicí kompozice (viz tabulka 1).
Tabulka 1. Metody přípravy povrchu a složení používané pro lakování obrobků před nanášením značení
| Детали | Metoda čištění povrchu | Barvicí složení |
| Lité a kované polotovary | Malé předměty se zpracovávají ručně – kovovými kartáči a škrabkami. Velké předměty – pomocí rotačních strojů a mechanizovaných kartáčů. | Vodný roztok křídy o konzistenci mléka, přidání sikativu pro urychlení schnutí, PVA nebo lepidla na dřevo (v poměru 50 g na 1 litr vody) a také suché křídy |
| Drobné ocelové a litinové výrobky s upraveným povrchem | Leptání v 10% vodném roztoku hydroxidu sodného pro odmaštění | Kapalný roztok síranu měďnatého: 20–30 g látky na 250 g vody |
| Velké odlitky z oceli, litiny a hliníku po mechanickém zpracování | Neprovádí se žádné další čištění. | Nitro smalt, nitro barva |
| Válcované plechy a profily, jakož i neželezné kovy | Čistí se stejným způsobem – ručně nebo vůbec ne | Před značením není nutné lakovat |
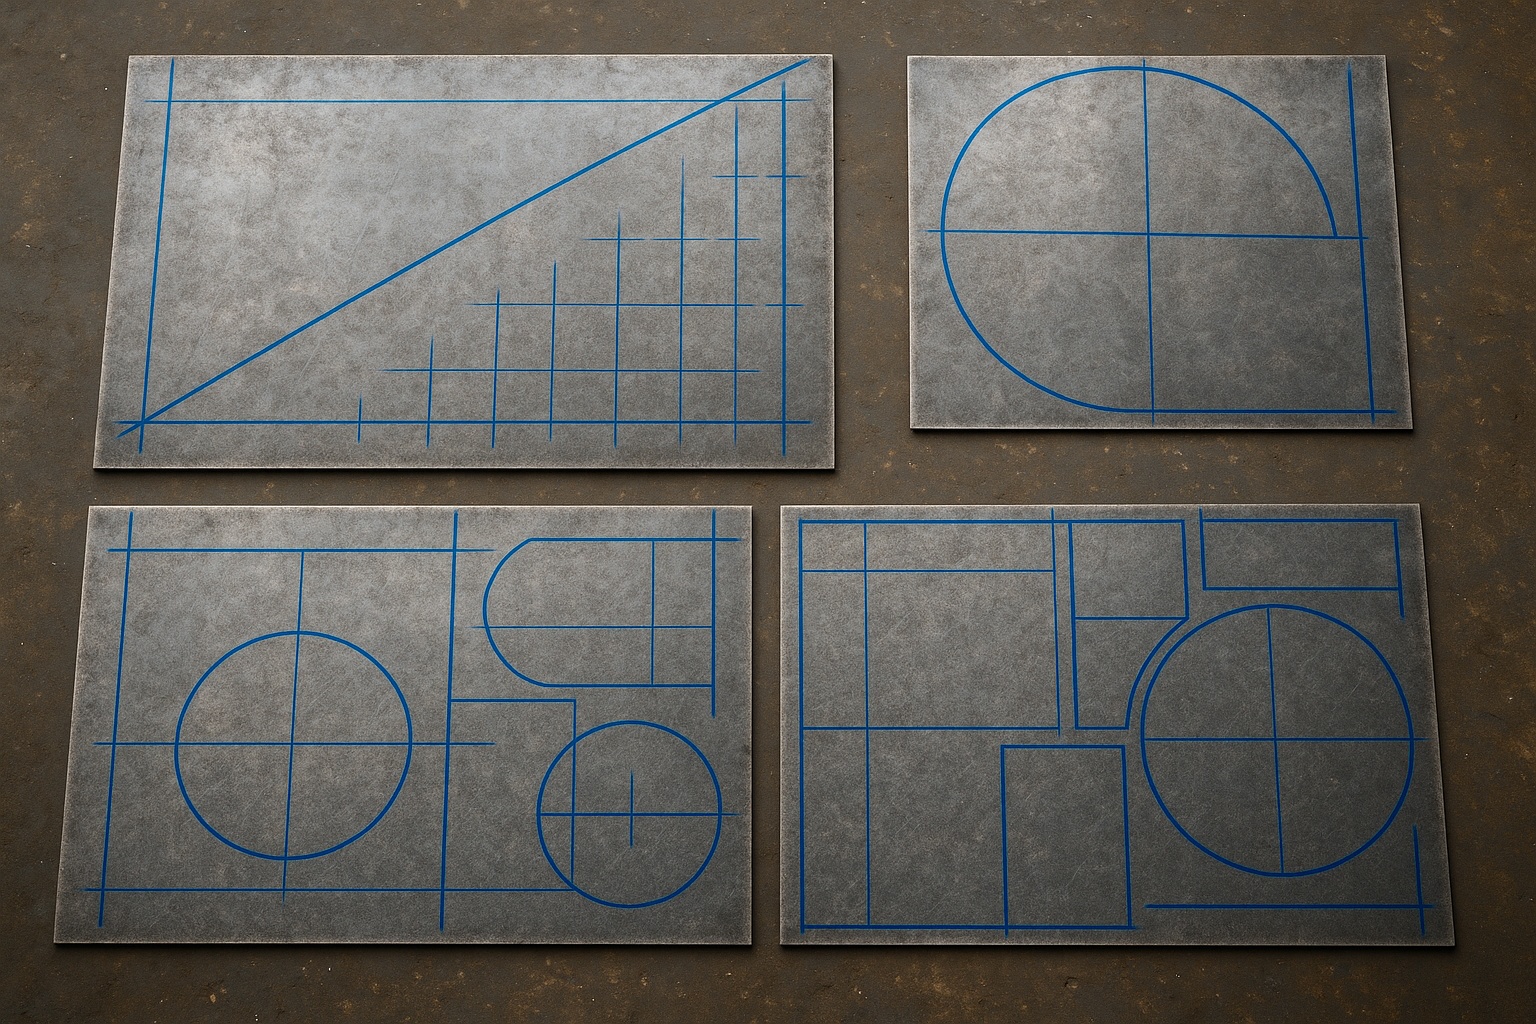
Lineární značení se provádí v případech, kdy je nutné řezat dlouhé materiály, jako jsou kovové profily, dráty, trubky nebo úhelníky. V tomto případě se značení používá jako vodítko pro řezání a pomáhá snižovat odpad díky přesnému rozložení materiálu po délce.
Planární typ značení je určen pro operace prováděné na plochých plechech nebo konstrukcích. Je nezbytný při provádění geometrických konstrukcí, kreslení skenů nebo přenosu přesných rozměrů ze šablony nebo jednoho dílu na druhý. Často se používá při kovoobrábění a montážních pracích. Při provádění takového značení se používají rýsovací rýhy, šablony, kružítka a speciální měřidla. Někdy se používají i optické přístroje a olovnice – například při vytyčování linií na základech budov.
Označení na místě je speciální metoda přenosu bodů, které mají být zpracovány, přímo z jedné součásti na druhou. V praxi se to realizuje například nanesením os otvorů pro šrouby nebo svorníky skrz stávající otvory v protilehlé součásti. Toto řešení je obzvláště důležité při instalaci zařízení, která vyžadují přesné upevnění podpěrných prvků – například pro instalaci kotevních šroubů do základu skrz tělo součásti.
Prostorové značení — je složitý a velmi přesný typ značkovacích operací, při kterém je nutné nanášet značky a souřadnice na různé povrchy, které se nenacházejí ve stejné rovině. Pro dosažení přesnosti jsou všechny povrchy součásti vzájemně koordinovány. Pro dosažení požadované přesnosti se součást nejprve umístí na litinovou značkovací desku. V tomto případě se používají různá zařízení — od hranolů a klínů až po zvedáky a distanční podložky, které umožňují, aby osy obrobku byly přesně rovnoběžné s řídicí plochou.
Po přesném zarovnání se provede vodorovné značení. Provádí se pomocí výškoměru: rýsovací rydla se nastaví na danou výšku a v několika bodech se nakreslí značky, přičemž se sleduje jejich poloha. Svislé čáry se nanášejí pomocí úhelníků (běžných plochých nebo vyztužených se širokou základnou), které zajistí, že čáry budou kolmé k povrchu.
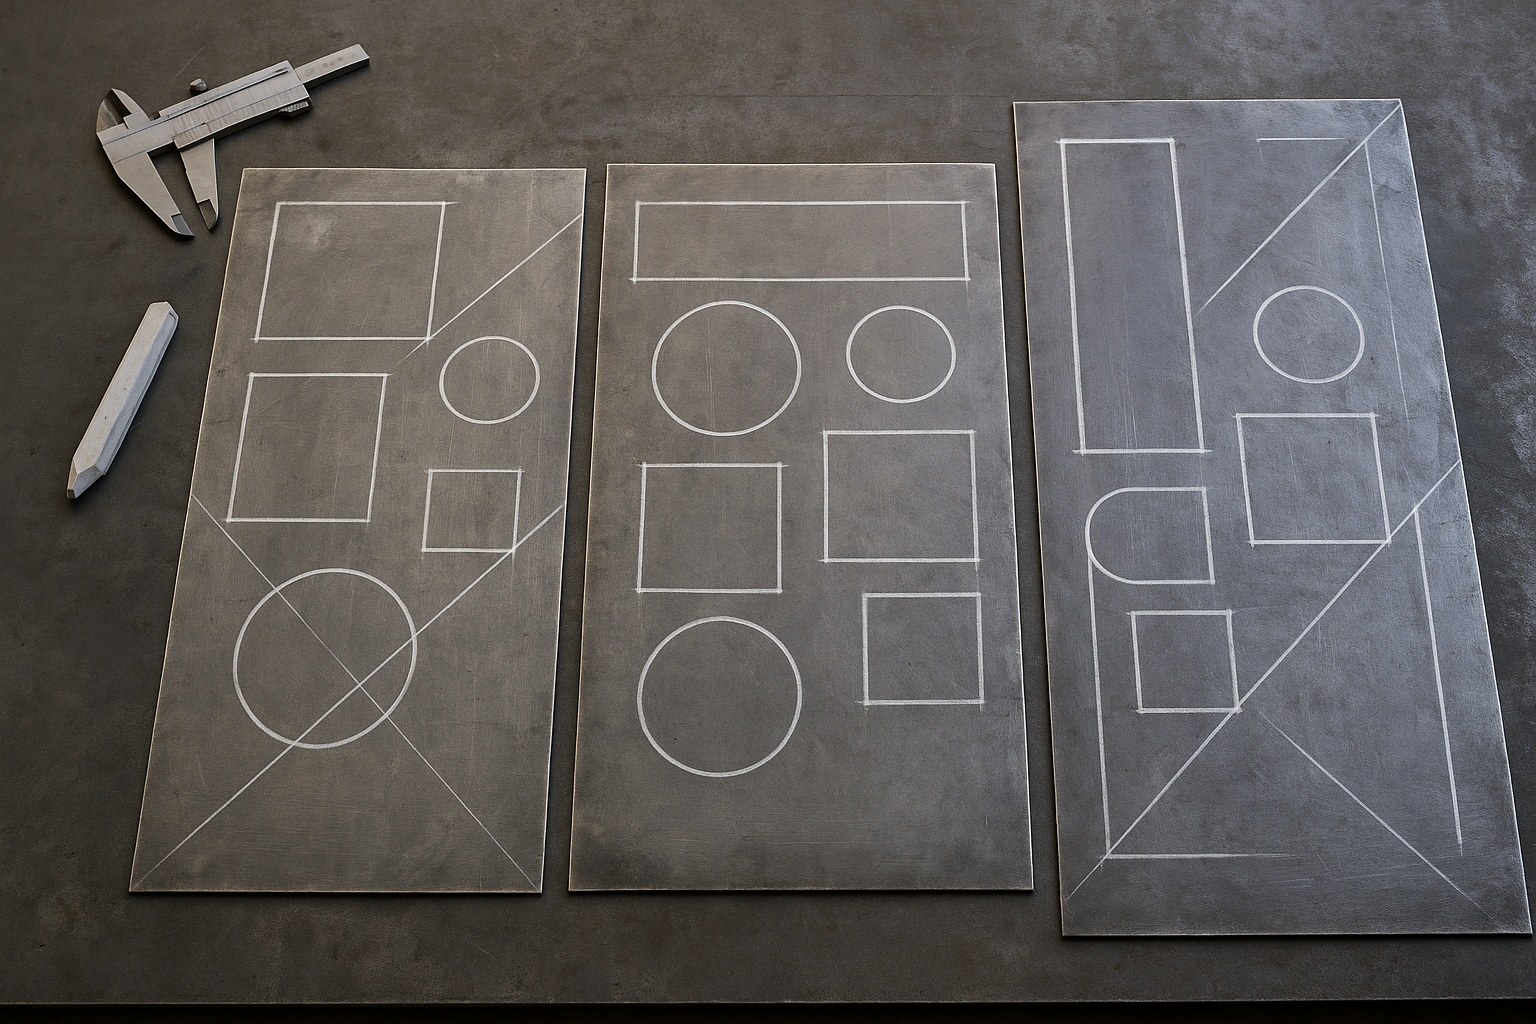
Při nanášení rovných značek je důležité pevně přitlačit vodicí nástroj (pravítko nebo úhelník) k obrobku třemi prsty levé ruky. Tím je zajištěno, že při značení nevzniknou žádné mezery ani deformace. Rýsovací rydlo se pohybuje plynule, jako tužka, aniž by se nadzvedlo od povrchu, a vytváří tak souvislou linii. Zakřivené značkovací prvky se vytvářejí pomocí šablon nebo značkovacího kružítka.
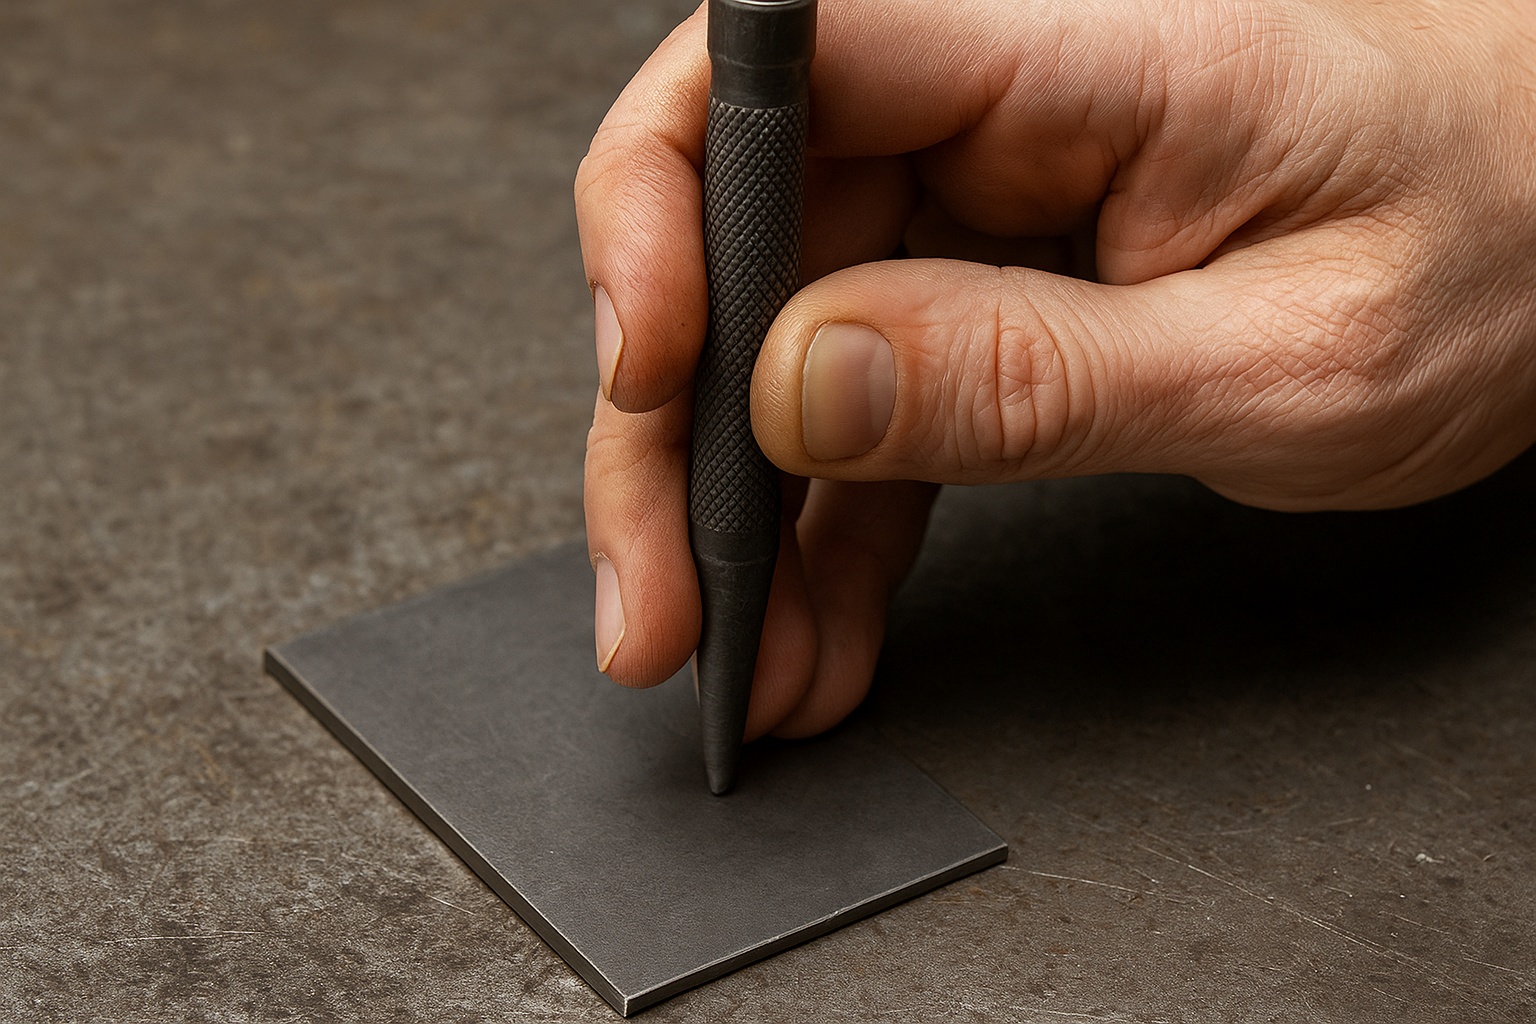
Všechny značkovací čáry, které slouží jako směr pro následné zpracování, jsou dodatečně vyznačeny důlčíkem – řadou malých prohlubní. Vzdálenost mezi nimi se pohybuje od 5 do 150 mm v závislosti na délce a tvaru čáry. Čím složitější nebo zakřivenější je čára, tím častěji se důlčíky vyrábějí. Hrot nástroje se nastaví přesně na značku, mírně nakloněný od sebe. Před úderem do úderníku se důlčík vrátí do přísně svislé polohy. K provádění důlčíku se obvykle používají kladiva o hmotnosti 100 až 150 g.
Zajímavosti:
- V leteckém průmyslu vyžadují některé operace prostorového značení přesnost až do setin milimetru a provádějí je ručně zkušení řemeslníci pomocí speciálních šablon.
- Před příchodem CNC strojů se většina složitých pouzder obráběcích strojů označovala výhradně ručně a úspěch montáže závisel na dovednosti výrobce.
- V loděnicích se značení velkých trupových plechů provádí na speciálních značkovacích plošinách zvaných „letadla“, jejichž délka může dosáhnout desítek metrů.
- Pro zvýšení kontrastu čar používali v 19. století „technickou bílou barvu“ – směs křídy a lepidla na dřevo, která se v řadě technologií zachovala dodnes.
- Specialisté, kteří se profesionálně zabývají pouze značením ve výrobě, často nesou titul „značkovač vysoké kategorie“ a jejich výcvik trvá roky.
Značení tedy není jen kreslení čar a jader, ale plnohodnotná technologická operace, která vyžaduje přesnost, správnost a hlubokou znalost materiálu. Bez ohledu na rozsah výroby – ať už se jedná o opravnu nebo velký strojírenský podnik – kompetentní značení zajišťuje spolehlivou montáž, minimalizuje odpad a zvyšuje produktivitu. Rozvoj technologií neruší ruční metody, ale doplňuje je – zejména tam, kde standardní mechanizace nestačí. V tomto smyslu je značení i nadále uměním technické přípravy a přesnosti, propojujícím výkres a realitu v procesu výroby strojů.
- O autorovi
- Nedávné publikace
Přední inženýr-technolog a expert na optimalizaci výroby v NPF ‚Moderní výrobní technologie‘
Alexandr Lavrinenko je inženýr-technolog s více než 25 lety praxe ve strojírenství, energetice, stavebnictví a automatizaci výroby. Získal magisterský titul v oboru metalurgie na Moskevské státní technické univerzitě se specializací na moderní metody zpracování kovů a aditivní technologie. Pracoval na projektech implementace komplexních řešení pro diagnostiku a optimalizaci obráběcích strojů.
Pravidelně publikuji materiály o pokročilých technikách řezání, svařování a povrchové úpravy a také upozorňuji na nový vývoj ve slévárenském a kompozitním průmyslu – včetně technologií tváření a svařování.
Alexandr Lavrinenko nedávno publikoval (zobrazit vše)
- Šnekové převody: zařízení, montáž a ovládání — 28.06.2025. XNUMX. XNUMX
- Ozubené převody: typy, konstrukce, montáž a ovládání — 28.06.2025. XNUMX. XNUMX
- Řetězové pohony: zařízení, montáž a seřízení — 28.06.2025. XNUMX. XNUMX