Jakou teplotu mám použít při pájení plastových trubek?
Zjistěte podrobněji, jak správně pájet polypropylenové trubky, a také jaké chyby lze při svařování udělat.
Polyfúzní nebo hrdlové svařování je způsob instalace plastových trubek v systémech vytápění a zásobování vodou. Při tomto způsobu montáže potrubí vzniká homogenní spoj, který je ještě pevnější než potrubí samotné. V tomto materiálu vám řekneme, jaký speciální nástroj je potřebný pro pájení polypropylenového potrubí. Také podrobně popíšeme sled prací.
Pozornost! Pokyny uvedené v tomto článku a prezentovaná videa nezaručují správnost vlastní instalace potrubí PPR. Vzhledem k tomu, že pájení PP trubek probíhá ručně, je jeho kvalita ovlivněna lidským faktorem a zkušenostmi montéra. Pro vysoce kvalitní svařování doporučujeme kontaktovat vysoce kvalifikované specialisty.
Co je potřeba pro pájení polypropylenového potrubí?
- Pájecí svařovací stroj vybavený svařovacími tryskami vhodné velikosti.
- Řezačka trubek na PP trubky (například nůžky nebo řezačka).
- Trimmer.
- Ruleta a marker.
Pokyny pro svařování polypropylenových trubek:
- Nastavte teplotu ohřevu.
Pomocí regulátoru nastavíme na svářečce teplotu ohřevu a zapneme zařízení do sítě. Optimální teplota pájení je 240-260°C. Po vypnutí kontrolek přistoupíme k pájení.
Před svařováním zkontrolujte, zda řezáky trubek pro polypropylenové trubky správně fungují. Vždy se používají ostré nůžky a vysoce kvalitní frézy. Odřízněte polypropylenovou trubku na požadovanou délku. Pomocí trimru odstraňte střední fóliovou vrstvu do hloubky 1-2 mm. Před pájením doporučujeme vyčistit a odmastit konce trubek a tvarovky.
Hloubka zasunutí trubky do spojovacího prvku závisí na průměru potrubí (viz tabulka). Označíme si jej na potrubí fixem.
| Trubka D [mm] | Hloubka vložení [mm] |
| 16 | 13 |
| 20 | 14 |
| 25 | 15 |
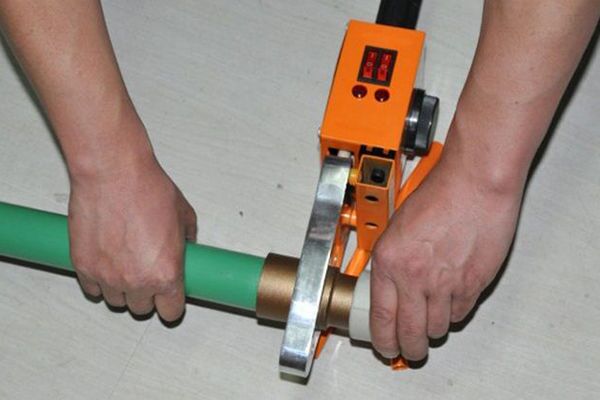
Na navařovací trysku páječky nasadíme připravenou trubku a do protikusu zařízení vložíme požadovanou PP tvarovku. Udělejme to ve stejnou dobu.
Upoutejte pozornost! Nepřipojujte armaturu a trubku bez předehřevu, jinak bude svařování nekvalitní.

Počkáme určitý počet sekund potřebných k zahřátí trubky a spojovacího prvku. V závislosti na průměru trubky a tloušťce stěny se může doba ohřevu lišit (viz tabulka). Při zahřívání neotáčejte díly. Referenčním bodem je okamžik, kdy jsou svařované prvky zcela nasazeny na trysku.
Díly ke svařování vyjmeme ze svářečky a provedeme pájení pomalým a rovnoměrným zasouváním nahřátého konce trubky do nahřáté tvarovky. Během 5 sekund můžete opravit polohu připojovaných dílů.
Je přísně zakázáno otáčet díly v kruhu při jejich spojování.
Čekáme, až spojení vychladne, několik sekund fixujeme prvky. Vizuálně zkontrolujte těsnost švu.
Při dodržení všech pravidel a parametrů získáte pevný a jednotný svar. Plné zatížení švu může být aplikováno po jeho úplném vychladnutí. Obvykle to trvá 1 hodinu.
Chyby při pájení PP potrubí

I když přísně dodržujete všechny pokyny pro instalaci polypropylenového potrubí, lze snadno udělat chyby. Zde jsou ty nejběžnější:
- Povrch připojovaných trubek a tvarovek je znečištěný nebo mokrý.
- Přehřátí nebo nedostatečné zahřátí připojených částí.
- Nesprávné spojení prvků.
- Po zahřátí armatur byla překročena doba připojení.
- Prvky od různých výrobců, nekvalitní materiály.
- Nadměrné síly při spojování nebo naopak nedostatečné (trubka není zasunuta celá).
Celkový
Metoda horkého pájení umožňuje zajistit těsnost připojení potrubí. Kromě toho lze tento způsob instalace provést ručně. Hlavní věcí je dodržovat nezbytná pravidla pro pájení polypropylenových trubek.
Jaký typ potrubí je instalován ve vašem domě? Instalovali jste to sami nebo se uchýlili k pomoci specialistů? Podělte se o své zkušenosti a doporučení v komentářích.


Pevnost a trvanlivost různých plastových komunikací závisí na tom, jak přesně je zohledněna teplota pájení polypropylenových trubek. Při svařování polypropylenových výrobků je nutné vzít v úvahu dobu ohřevu materiálu a dobu chlazení spojů. Správné srovnání a zohlednění teplotních a časových parametrů procesu pájení technických výrobků z polypropylenu přispívá k výrobě odolného a spolehlivého materiálu. Pokud se odchýlíte od technologie, výrobek bude mít trhliny ve spojích a bude nekvalitní.
Všeobecné informace 

Teplotní režim pro pájení výrobků z polypropylenových trubek přímo závisí na použitém polymeru. V praxi se používají 4 druhy materiálů:
- PN10, používá se pro použití technických výrobků při teplotách do +40 C;
- PN16 pro použití při +60 C;
- PN20, používá se ve vodárenství od +80 C do +95 C;
- PN25 pro provozní režimy nad +95 C.
Kromě udržování teplotních podmínek závisí svařování polypropylenových trubek vlastními rukama na tlaku, který mohou odolat potrubní technické výrobky specifického označení.
První typ se používá při pokládce technických výrobků určených pro zásobování studenou vodou. Potrubní výrobky s označením PN20 jsou považovány za univerzální a jsou určeny pro zásobování studenou a teplou vodou, avšak s přihlédnutím k tomu, že vliv +95 C je krátkodobý. Pokud se teplota neudrží, pak vlivem jeho působení ztratí těsnost a deformují se.
Způsob pájení a jeho vliv na proces
Technologie pájení polypropylenových trubek zahrnuje jejich zahřátí, po kterém plast obsažený v nich změkne. Při spojení dvou zahřátých produktů dochází k difúzi (vzájemnému pronikání) polypropylenových molekul jednoho technického produktu do molekul druhého. V důsledku toho se vytvoří silná molekulární vazba, díky níž je výsledný materiál vzduchotěsný a odolný.
Pokud je režim nedostatečný, nedojde při kombinaci dvou materiálů k dostatečné difúzi. V důsledku toho se spoj technického produktu ukáže jako slabý, což povede k porušení těsnosti celého materiálu.
„Poznámka!
Nadměrné přehřátí tvarovky a potrubního technického výrobku při svařování způsobuje deformaci dílů. Jejich geometrie je narušena a ve vnitřní části dochází k přívalu válečků.“
Výstupem je potrubí s minimálním vnitřním otvorem na spojce, jehož průměr neodpovídá technologickým normám.
Při svařování polypropylenových trubek je nutné vzít v úvahu nejen teplotu ohřevu, ale také čas, teplotní podmínky prostředí a průměr technických výrobků. Doba ohřevu materiálů potrubí je přímo závislá na jejich průměru.
Čtěte také: Svařovací profilová trubka
Na vnějším prostředí záleží. Minimální přípustná teplota při svařování polypropylenových výrobků je -10 C. Maximální přípustná teplota je +90 C. Tabulka teplot pro svařování polypropylenových trubek jasně ukazuje, že v podstatě vše závisí na čase.
Vnější prostředí má silný vliv na kvalitu pájení. To je způsobeno skutečností, že od okamžiku vyjmutí materiálů ze svařovacího stroje do jejich přímého spojení uplyne čas. Taková pauza velmi ovlivňuje kvalitu svaru. Pokud je venkovní teplota v dílně nízká, doporučuje se prodloužit dobu ohřevu spojovaných výrobků o několik sekund. Vnější teplota pájení polypropylenových trubek 20 mm by měla být nad 0 C. Je důležité je nepřehřívat. Existuje riziko zatečení polymeru do vnitřního otvoru materiálu trubky a snížení jejího vnitřního průsvitu. To velmi ovlivní propustnou kapacitu budoucího úseku potrubí.

Vyjmutí trubky z páječky
Regulace teploty, její vlastnosti
Než odpovíte, jaká teplota je potřebná pro svařování polypropylenových trubek, musíte se rozhodnout pro použitý svařovací stroj. Pro pájení materiálů vyrobených na bázi polypropylenu se používá páječka. Vyvstává otázka: jakou teplotu by měla být nastavena páječka pro pájení polypropylenových trubek? Optimální hodnota je 260 C. Je přípustné provádět svářečské práce v rozmezí 255 -280 C. Při přehřátí páječky nad 271 C, zkrácení doby ohřevu, se vrchní vrstva výrobku zahřeje více než ten vnitřní. Těsnicí fólie bude příliš tenká.
Existuje tabulka teplot pro pájení polypropylenových trubek.
Průměr trubky, mm
Doba svařování, s Doba ohřevu, s Doba chlazení, s