Jaký nástroj se používá k řezání vnitřních a vnějších závitů?
Závitník je zařízení, které umožňuje řezání vnitřních závitů. Svým provedením se podobá šroubu z vysokopevnostní oceli, na kterém jsou vytvořena tři nebo čtyři přímá podélná vybrání, tvořící při protnutí závitů kov řezné hrany. U tohoto nástroje se rozlišuje pracovní část a stopka. Pracovní prvek nástroje tvoří: řezné a vodicí části.
Strana pro řezání kovu připomíná kužel a používá se k řezání. Vodicí strana posílá nástroj do pracovního otvoru, ve kterém je závit řezán a kalibrován.
Na konci ocasu je spojovací čtverec, který je nezbytný pro upevnění nástroje v ručním nástroji. Velikost připojovacího čtyřhranu pro ruční pohon závisí na velikosti závitníku.
Drážky na pracovní straně nástroje mají podélná vybrání Závity závitů jsou odděleny drážkami do řezných per, jejichž náběžné hrany slouží k řezání. Také prohlubně jsou potřebné k odstranění třísek, které se objevují během práce. Tři drážky se obvykle vyrábějí na nástrojích o průměru do 22 mm, čtyři drážky – o průměru od 22 do 52 mm.
Závitník pro řezání závitů je vyroben z rychlořezné nebo uhlíkové oceli technologií schválenou pro výrobu kovoobráběcích nástrojů. Procházejí tepelným zpracováním, jehož přesnost určuje výkon a životnost kohoutku. Povrchová tvrdost závitníků by se měla pohybovat v rozmezí 63 – 66 HRc. Předměty vyrobené z uhlíkové oceli mají mnohem menší odolnost než modely vyrobené z rychlořezné oceli. Pro zvýšení tvrdosti a odolnosti ostří lze pracovní část strojních závitníků potáhnout nitridem titanu charakteristické „zlaté“ barvy.
Existují dva způsoby řezání vnitřních závitů ručními nástroji: evropské a americké. V Evropě je zvykem pracovat na dva nebo tři průchody s různými kohoutky. V USA – jeden na průchod. Například v USA jsou široce používány metrické závity a podobná zařízení pro metrický systém nabízená americkými výrobci jsou navržena tak, aby pracovala na jeden průchod. Závitovací nástroje Evropská produkce nabízí širokou škálu zařízení nejen pro metrický, ale i pro palcový systém. Oba jsou však nabízeny pouze ve formě dvou nebo tříprůjezdových souprav.
V Rusku je přijat evropský přístup, na Dálném východě – americký V souladu s tím je hlavní pozornost věnována těmto zařízením pro řezání závitů pomocí evropské metody. Sada dvou (hrubovací a dokončovací vzor) se používá pro opracování měkkých ocelí a sada tří (hrubovací, střední a dokončovací vzor) se používá při práci s tvrdšími kovy.
Uvnitř sady se liší počtem značek (ráfků) nanesených na stopce. Jak se často stává, pro taková označení neexistují žádné normy a existují domácí a zahraniční systémy označování. V domácím systému jedno riziko znamená hrubý model, dvě střední model a tři dokončovací model. U zahraničních sad je úprava obvykle bez známek. Také je třeba mít na paměti, že chyby ve značení jsou možné (vyskytují se i u nejznámějších výrobců) a nejspolehlivější způsob, jak rozlišit kohoutky uvnitř sady, je podle délky náběhové části, která se skládá z vyřezávání peří zmenšeného průměru, s odříznutými hroty. Jejich průměr se postupně zvětšuje od konce závitníku ke stopce. Návrh modelu má nejhlubší úvodní stranu. Obvykle obsahuje čtyři až devět otáček. Nejkratší náběhová strana je pro dokončovací model, od jedné do tří otáček. A průměrný počet otáček stříhacích pírek na náběhové části se nachází uprostřed mezi výše uvedenými položkami stejné sady.
Pro práci ve slepých otvorech jsou nutné závitníky, které mají minimální počet per na tuze a tupý konec. Konec je obvykle označen hodnotou závitu vyříznutého tímto nástrojem. Na dovážených položkách je často kromě velikosti závitu uveden průměr vrtáku pro tuto velikost.
Stopka všech předmětů je zakončena spojovacím čtyřhranem, který je nezbytný pro držení zařízení v límci. Neexistuje žádná standardizace čtvercových velikostí na základě hodnocení závitů. Například závitník pro závit M10 od jednoho výrobce může mít čtverec 5,5 mm, od jiného – 8 mm. Rozměry čtyřhranů na stopkách závitníků, mm: 2,1; 2,7; 3,0; 3,4; 4,9; 5,5; 6,2; 7,0; 9,0; 11,0; 12,0; 14,5; 16,0; 18,0; 20,0; 22,0; 24,0; 29,0; 32,0.
Zásuvky na kohoutky
Ovladače slouží k práci s kohoutkem. Stopka tohoto zařízení je vložena a upnuta do ní. Takové ruční nářadí je k dispozici jak nenastavitelné, s pevnou velikostí sedadla, tak nastavitelné s proměnnou velikostí sedadla.
Plochý neseřiditelný šroubovák má obvykle jeden až tři otvory různých velikostí, aby se vešly na stopky závitníků nejběžnější čtvercové velikosti. Dnes se takové brány prakticky nevyrábějí. V zahraničí se vyrábí neregulované klíče s kulovou hlavou. V hlavě jsou v pravém úhlu vytvořeny čtyři čtvercové otvory různých velikostí z výše uvedeného rozsahu velikostí.
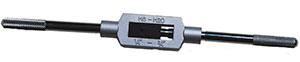
Nastavitelné klíče obsahují ve své konstrukci šroubový mechanismus, který pohybuje upínacími částmi, které zajišťují stopku zařízení. Při práci na těžko přístupných místech mohou být vyžadovány prodlužovací kabely. Jsou většinou nenastavitelné a jsou určeny pouze pro jednu velikost spojovacího čtverce.
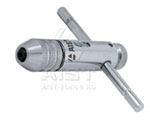
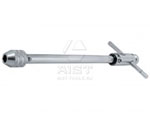 Koncové klíče se používají pro práci na těžko přístupných místech. Jsou vybaveny aretačním sklíčidlem s čelistmi, na které jsou uchyceny čtyřhran na stopce závitníku. Vyrábějí se jak s pevným sklíčidlem, tak s ráčnovým sklíčidlem. Ráčna musí mít třípolohový přepínač směru (střední režim aretuje sklíčidlo).
Při práci s takovým nástrojem musíte dodržovat jednoduchá pravidla, a to:
- Používejte mazací kapalinu, která pomáhá minimalizovat sílu, zvyšuje kvalitu práce a životnost zařízení;
- Při průjezdu prvním poklepem je nutné a při průjezdu následnými při vytváření odporu proti otáčení na každou čtvrtinu nebo třetinu otáčky couvat k odstranění třísek.
Zápustky a zařízení pro práci s nimi
K řezání vnějších závitů se používá zařízení zvané matrice. Je obdobou kulaté nebo šestihranné matice z rychlořezné nebo uhlíkové oceli, kalené na tvrdost 63 – 66 HRc. První verze takového zařízení vyžaduje speciální držák šestihranný držák lze použít s běžným klíčem. Stále je však lepší začít řezat závit šestihrannou matricí s matricí, protože poskytuje lepší podmínky pro ovládání matrice v okamžiku vstupu do závitu, což vám umožní přesněji vyrovnat rovinu matrice kolmo k osy obrobku. Poté, když je zadávání dokončeno, je lepší použít klíč, protože šestihranný profil funguje lépe při velkém zatížení.
Kolem středového závitového otvoru je v matrici vyříznuto tři až pět průchozích podélných otvorů, přesazených ve stejných vzdálenostech od středu zařízení. Tvořící přímky těchto otvorů a závity matric v jejich průsečíkech vytvářejí řezné hrany. Slouží také k odstraňování třísek vznikajících při práci. Na obou stranách matrice mají řezné hrany zkosení do hloubky 1,5 – 2 závity, které se nazývají sací díly. Na bočních dílech matric jsou vytvořeny tři nebo čtyři vybrání (s úhlovým přírůstkem 120° nebo 90°) pro zajišťovací šrouby, které zajišťují zařízení během provozu. Na přední ploše matrice jsou obvykle čísla udávající velikost závitu, který matrice vyřezává.
Téměř všechny kruhové zápustky mají podél boční tvořící přímky vybrání s lichoběžníkovým průřezem do dostatečně velké hloubky. pro jeho opotřebení. Jen je potřeba pamatovat na to, že tuhost střižnice je výrazně nižší a přesnost rozměrů závitu znatelně klesá.
V dělené matrici je zpočátku vytvořena boční štěrbina 0,5-1,5 mm široká. Umožňuje upravit průměr závitu podél břitu v malých mezích (0,1-0,25 mm) a tím kompenzovat opotřebení břitu nebo zvýšenou tvrdost zpracovávaného materiálu. Dříve byly takové matrice široce používány v průmyslu, ale nyní jsou zcela mimo provoz. Zápustky jsou k dispozici se stavěcím kuželovým šroubem, které zaujímají mezipolohu mezi konvenčními kruhovými a dělenými zápustkami. U takové matrice je řez podél její stěny proveden přibližně ve dvou třetinách výšky a je zakončen závitovým kuželovým otvorem, do kterého je zašroubován kuželový šroub, který slouží k přesnému nastavení průměru matrice podél závitu. Toto nastavení umožňuje kompenzovat jak rozdílnou tvrdost materiálu obrobku, tak opotřebení matrice. Tuhost zápustky přitom příliš neklesá a provedení s kónickým seřizovacím šroubem jako by spojovalo výhody pevné a dělené zápustky.
Klupp
Svěrka je nástroj používaný k uchycení matrice při řezání závitů. Raznice je podobná držáku kulatého tvaru s vnitřním průměrem, který je větší než vnější průměr kulaté raznice. Tento nástroj má několik závitových otvorů, do kterých jsou zašroubovány tvrzené zajišťovací šrouby pro zajištění matrice. Počet zajišťovacích šroubů se v různých provedeních liší od jednoho do pěti. Výše bylo zmíněno, že na boční ploše kruhové matrice mohou být vytvořeny tři nebo čtyři otvory pro zajišťovací šrouby. Jako doraz pro zajišťovací šroub lze také použít lichoběžníkový zářez na boční tvořící přímce matrice. V souladu s tím se počet skutečně použitých šroubů pohybuje od jednoho do čtyř v závislosti na konstrukci jak formy, tak formy. Použitím více zajišťovacích šroubů klesá zatížení každého šroubu, ale klesá tuhost upevnění. Šestihranné matrice se upínají podél jedné, dvou nebo tří ploch, tuhost jejich fixace je výrazně nižší.
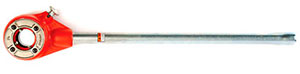
Dvě rýhované rukojeti jsou zašroubovány do částí tvořících matrici naproti sobě, aby se matrice během provozu otáčela.
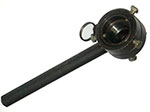
Existují matrice vybavené adaptačními kroužky se stejným vnějším průměrem, rovným vnitřnímu průměru držáku matrice, ale s různými vnitřními průměry pro matrice různých velikostí. Adaptérové kroužky mají průchozí otvory pro upínací šrouby. Sestava matrice a adaptéru se vloží do matrice a zajišťovací šrouby se zašroubují skrz otvory v kroužku, dokud se nezastaví do otvorů vytvořených v matrici, čímž se upevní kroužek adaptéru i matrice.
Pro práci v místech s omezeným přístupem je někdy nutné vyrobit poměrně složité návrhy svorek domácí metodou.
Tvorba závitu se provádí nástroji, které lze rozdělit do tří skupin v závislosti na metodě zpracování závitu: – řezání závitu pomocí čepelového nástroje do tváření
třísky: závitořezy a hřebeny, závitníky, závitořezné matrice, závitořezné hlavy, závitořezy; — broušení závitů jemnozrnnými brusnými kotouči s jedním a více závity; — válcování závitů: válcovací válečky, ploché válcování
matrice, hlavy s rýhovacími válečky, válcovací stroje. Řezání závitů se často dělí na dvě operace: hrubování a dokončování, to je důležité zejména při řezání přesných a dlouhých závitů.
11.1. Řezačky závitů a matrice
Závitořezy se používají pro řezání vnějších a vnitřních závitů. Konstrukčně mohou být závitořezy tyčové, prizmatické a kulaté, dále jednozávitové a hřebenové (vícezávitové). Boční plocha závitu je spirálová, proto se skutečné zadní úhly frézy při řezání závitu budou měnit v závislosti na úhlu profilu závitu a úhlu jeho šroubovice (obr. 27). Úhel stoupání závitu je běžně přijímán ve výpočtech pro střední průměr: tgτ = S/π×dcp ,
Doporučené materiály
Maran softwarové inženýrství
Softwarové inženýrství
Technický úkol
Inženýrská grafika
Vyšší matematika [témata 7–12]
Vyšší matematika
500 390 rublů.
Zvedací a přepravní stroje (HTM)
SYNERGIE Právní věda Průmyslová praxe Asi ve 12 hodin v noci Popova a Žukova zastavili auto,
Psychologie
Dějiny Ruska Témata 7-12
Ruská historie
kde S je stoupání závitu. Pro určení skutečných zadních úhlů v normálním řezu k břitům NN můžete použít následující vzorec získaný řešením pravoúhlých trojúhelníků pyramidy ABCD: tgμ = tgτ×cosε/2.

Pak:  ,
 . U trojúhelníkových závitů lze vliv μ ignorovat. Při řezání vícechodých závitů a závitů s malým úhlem profilu a velkým úhlem šroubovice se úhel μ ukazuje jako dosti velký a musí být zohledněn při konstrukci závitořezu. Při řezání přesných trapézových závitů musí být fréza s rovnými břity instalována tak, aby byly umístěny v osovém řezu závitu pouze v tomto případě je možné geometricky správně vytvarovat závit, jehož povrch je; archimédská spirálová plocha (obr. 28). Vzhledem k rozdílným řezným podmínkám vpravo a vlevo (různé úhly čela) lze však takovou instalaci použít pouze pro dokončovací závity. Při hrubování je vhodné umístit přední plochu frézy do roviny kolmé na směr řezaného závitu, v tomto případě budou řezné podmínky vpravo a vlevo stejné a mohou být intenzivnější režimy zpracování; použitý. V tomto případě však rovné řezné hrany frézy nedávají geometricky správný tvar profilu závitu v axiálním úseku: profil závitu se ukazuje jako konkávní, takzvaný „přerušený“ závit. Hřebeny se nazývají vícevláknové řezáky. Jsou ploché (tyčové), hranolové a kulaté. Pracovní část hřebenu se obvykle skládá z řezné (odebírací) části, řezané pod úhlem φ = 2 – 5° a kalibrační části (4-6 otáček). Nejběžnější jsou kulaté hřebeny s kroužkovým a šroubovým závitem. Vnější pravé závity se řežou hřebenem s levým šroubovacím závitem a naopak. Při řezání vnitřních závitů se směr řezu na součásti a hřeben shoduje. Během provozu je instalován kulatý hřeben se šroubovým závitem, jako tvarová fréza, s přesazením jeho osy vzhledem k ose obrobku.
11.2. Kohoutky
Závitníky se používají pro řezání vnitřních závitů, jedná se o šroub, na kterém jsou vytvořeny řezné hrany pomocí podélných přímých nebo šroubových drážek. Hlavní typy závitníků: ruční, maticové, strojní, matricové, matricové, kalibrační, stavitelné, bezdrážkové, závitníky pro válcování závitů. Pracovní část závitníku se skládá z řezné části – sací části a kalibrační části. Řezná část vyrábí hrubé řezání závitu, kalibrační část provádí čištění a finální zpracování na danou přesnost (obr. 29). Konstrukce a geometrie závitníku jsou určeny následujícími parametry: – drážky pro třísky; — stříhání peří; – jádro (vnitřní část těla kohoutku); — úhel čela γ, zvolený v závislosti na zpracování
materiál; — úhel hřbetu α vytvořený na sací části podložením podél vnějšího průměru; — úhel řezné nebo sací části φ; — úhel sklonu třísek. Pokud jsou závity závitníků leštěné, pak se současně provádí couvání, aby se vytvořily úhly hřbetu podél celého profilu závitu po celé délce pracovní části, hodnota couvání je 0,02 – 0,05 mm po šířce pera. To má za následek výrazné snížení tření a usnadňuje ovládání kohoutku. Pro snížení tření a vyloučení případného zadření závitníku při provozu je jeho závitová část vyrobena s obráceným kuželem, to znamená, že průměry závitu se směrem ke stopce zmenšují o 0,05 – 0,12 mm na 100 mm délky závitové části. Při ručním řezání závitů je veškerá práce rozdělena mezi dva nebo tři závitníky (používá se sada závitníků). Dokončovací závitník má v tomto případě plný profil závitu, hrubé a střední závitníky mají menší průměry závitu. Rozdílná je i délka sací části: hrubá část má 4–6 závitových kroků, dokončovací část má 1,5–2 závitové kroky. Pro produktivní provoz závitníků je nutné, aby rozměry a profil třískových drážek zajišťovaly umístění třísek bez snížení pevnosti závitníku a také nezkazily závit při vyšroubování závitníku. Ze tří v současnosti používaných standardních profilů: půlkruhového, úhlového a dvoupoloměrného je poslední z nich nejlepší (obr. 30) Toleranční pole závitníku (obr. 31) je konstruováno s ohledem na vlastnosti jeho provozu: kromě výrobní tolerance pro všechny tři průměry by se měla vzít v úvahu tolerance pro opotřebení podél středního a vnějšího průměru a velikost zlomení podél středního průměru, které se objevuje v důsledku nevyhnutelných nepřesností při výrobě závitníku . 


11.3. Řezačky závitů
Pro řezání závitů se používají kotoučové a hřebenové frézy (obr. 32). Kotoučové závitořezy řežou závity (většinou lichoběžníkové) na vodících šroubech a šnecích. Frézování se používá pouze jako předběžné řezání závitů. Kotoučové frézy mohou mít symetrický nebo asymetrický profil. Protože povrch závitu je Archimedova šroubovitá plocha s přímým profilem v axiální rovině, musí být profil řezných hran frézy instalované kolmo ke směru řezu zakřivený. Vzhledem k tomu, že frézování se obvykle používá pro hrubování závitů, jsou řezné hrany rovné, ale úhel profilu zubu frézy je upraven: tgεпр = tgεvlákna×cosτ, kde τ je úhel šroubovice závitu při středním průměru. Kotoučové závitořezy jsou vyrobeny s nabroušenými zuby: vyšší odolnost a produktivita ve srovnání s broušenými zuby. Hřebenové frézy se používají pro frézování ostroúhlých závitů krátké délky. Závitové hřebenové frézy mají prstencový řez a broušené zuby. Mohou být namontovány nebo namontovány na konci. Drážky hřebenových fréz jsou obvykle rovné. Délka řezačky by měla být o 2-3 kroky delší než délka řezané nitě.
11.4. Nástroje na válcování závitů
Při válcování závitu dochází k procesu jeho vzniku v důsledku plastické deformace povrchových vrstev. Výhody válcování závitů: pevnější závity; úsporný kov; vysoký výkon. Nejběžnější způsoby válcování závitů: – ploché válcovací nástroje; – rýhovací válečky (obr. 33). Při válcování plochými rýhovacími matricemi je jedna z nich nehybně fixována ve stroji a druhá vykonává vratný pohyb vzhledem ke stacionární. Na obrobku umístěném mezi nimi se v důsledku válcování vytvoří závit. Forma má vstupní, kalibrační a výstupní část. Sací část se používá k vytváření závitů; stupeň deformace závisí na délce sací části. Často se sací část provádí pouze na stacionární matrici. Délka, výška a šířka matrice se vypočítá v závislosti na parametrech řezaného závitu, materiálu dílů a provozních vlastnostech matric.


Válcování závitů pomocí válečků se provádí na speciálních válcovacích strojích. Válce se otáčejí jedním směrem, jeden z nich – pohyblivý – se pohybuje do středu válcované nitě. Obrobek je umístěn mezi válečky na doraz tak, aby jeho osa byla umístěna 0,1-0,2 mm pod osou válečků. Válcování zajišťuje přesnější závity závity lze válcovat na tenkostěnných dílech. Spolu s touto přednáškou se čte „Kapagan-Kagan, Kalygul Bai uulu, A. Masaliev“. Průměry válečků jsou obvykle větší než průměry válcovaných závitů, proto, aby byl zachován stejný úhel stoupání závitů, musí být splněn následující poměr:  , kde n je celé číslo rovné počtu zahájení závitu válečku, Dcp – průměr válce, dcp – průměr válcovaného závitu. Hlavní parametry válce jsou určeny v závislosti na jeho provozních podmínkách: průměr – podle rozměrů stroje, šířka B – podle délky válcované nitě. Směr závitu válečku je opačný ke směru závitu součásti. Při výpočtu středního průměru válečků je nutné vzít v úvahu rezervu pro přebroušení provedené broušením profilu závitu válečku: ± 0,0175 Dženatý.