Parametry autogenního řezání – XWiki
1.1. Práce s kyslíkovým řezáním (plynovými řezačkami) smí provádět pouze osoby starší 18 let, které absolvovaly lékařskou prohlídku, odpovídající školení a instruktáž, zkoušku znalostí požadavků ochrany práce a které mají praktické dovednosti v obsluze zařízení.
1.2. Opakované školení a testování znalostí v oblasti ochrany práce a průmyslové hygieny musí být prováděno nejméně jednou za 3 měsíce se záznamem ve zvláštním deníku a v osobní kartě svářeče. Pracovník musí být schopen poskytnout první pomoc při akutní otravě, popáleninách kůže a sliznic a úrazu elektrickým proudem.
1.3 Zaměstnanci se musí podrobovat pravidelným lékařským prohlídkám v souladu se stanoveným postupem.
1.4. Pracovníci převedení z jedné dílny do druhé mohou být po úvodním školení o ochraně práce a ověření znalostí tohoto pokynu povoleni k práci.
1.5. Řezání plynem vytváří nebezpečné a škodlivé faktory, které mají nepříznivý vliv na pracovníky.
Mezi škodlivé výrobní faktory během řezání plynem patří:
pevné a plynné toxické látky ve složení svařovacího aerosolu;
intenzivní tepelné (infračervené) záření ze svařovaných dílů a svarové lázně;
jiskry, stříkance, emise roztaveného kovu a strusky;
statické zatížení atd.
1.6. Při provádění kyslíkového řezání je nutné sledovat provozuschopnost zařízení, hadic, reduktorů a válců.
1.7 Není dovoleno skladovat lahve obsahující hořlavý plyn a kyslík společně.
1.8. Při provádění kyslíkového řezání musí být plynové řezačky vybaveny osobními ochrannými prostředky (OOP) a speciálním oblečením.
1.9. Ochranné prostředky vydané individuálně musí být během práce uchovávány u plynového řezače nebo na jeho pracovišti. Každé pracoviště musí mít pokyny pro zacházení s ochrannými prostředky s ohledem na specifické podmínky jejich použití.
1.10. Osobní ochranné prostředky dýchacích cest (OOP) se používají, pokud větrání nezajišťuje požadovanou čistotu vzduchu v pracovním prostoru.
1.11. Používání OOPP by mělo být kombinováno s dalšími OOPP (štíty, přilby, brýle, izolační pracovní oděvy atd.) způsobem, který je pro pracovníka pohodlný.
1.12. Při řezání kyslíkem by se měly používat ochranné brýle typu ZP a ZN k ochraně očí před zářením, jiskrami, stříkajícím roztaveným kovem a prachem.
1.13. Při použití kyslíkového řezání jsou plynové řezačky opatřeny ochrannými brýlemi uzavřeného typu se sklem značky TS-2 s hustotou světelných filtrů GS-3 pro řezačky se spotřebou acetylenu do 750 l/h, GS-7 – do 2500 l/h a GS-12 – nad 2500 l/h.
Pomocným pracovníkům pracujícím přímo s řezačkou se doporučuje používat ochranné brýle s čočkami značky CC-14 se světelnými filtry P-1800.
1.14. Pracovní oděv musí být pohodlný, neomezovat pohyb pracovníka, nezpůsobovat nepohodlí, chránit před jiskrami a stříkancemi roztaveného kovu ze svařovaného výrobku, vlhkostí, průmyslovým znečištěním, mechanickým poškozením a splňovat hygienické požadavky a pracovní podmínky.
1.15. Pro ochranu rukou při řezání jsou benzínové řezačky vybaveny palčáky, ochrannými rukavicemi nebo ochrannými rukavicemi vyrobenými z materiálu odolného proti jiskrám s nízkou elektrickou vodivostí.
1.16. Při napájení plynového řezacího zařízení z jednotlivých válců by mělo být mezi reduktory válců a řezacím strojem instalováno bezpečnostní zařízení.
1.17. V případě centralizovaného napájení stacionárních pracovišť (míst) je použití hořlavých plynů z plynovodu povoleno pouze přes bezpečnostní zařízení chránící plynovod před pronikáním zpětného ohně.
1.18. Při použití řezaček s kapalným palivem je nutné nainstalovat ochranné zařízení, které chrání kyslíkovou hadici před pronikáním zpětného plamene.
1.19. Při práci ve sklepních prostorách je zakázáno používat zkapalněné plyny.
1.20. Při řezání na těžko dostupných místech a v uzavřených prostorech je nutné zorganizovat kontrolní stanoviště pro sledování pracovníků.
1.21. Při práci v uzavřených prostorách je zakázáno:
používat zařízení, která běží na kapalné palivo;
Nechávejte řezací nástroje a objímky bez dozoru během přestávek nebo po skončení práce.
1.22. Práce s plynovým plamenem by měly být prováděny ve vzdálenosti nejméně 10 m od přenosných generátorů, 1,5 m od plynovodů, 3 m od míst odběru vzorků plynu při ruční práci. Uvedené vzdálenosti platí pro práce s plynovým plamenem, když plamen a jiskry směřují opačným směrem než zdroje dodávky plynu. V případě směru plamene a jisker ve směru zdrojů dodávky plynu by měla být přijata opatření k jejich ochraně před jiskrami nebo vystavením teplu plamene instalací kovových clonek.
1.23. Při řezání kapalným palivem by měla být nádrž s petrolejem umístěna ve vzdálenosti nejméně 5 m od kyslíkových lahví a od zdroje otevřeného ohně a nejméně 3 m od pracoviště řezačky.
1.24. Při řezání v blízkosti zařízení pod napětím by měly být pracovní prostory oploceny štíty, aby se zabránilo náhodnému kontaktu s živými částmi válce a hadic. Na plotech by měly být umístěny značky varující před nebezpečím.
1.25. Kov dodaný k řezání musí být očištěn od barvy (zejména na bázi olova), oleje, okují a nečistot, aby se zabránilo rozstřikování kovu a znečištění ovzduší odpařováním a plyny.
1.26. Při provádění kyslíkového řezání musí být lékárenské potřeby umístěny ve speciálně určeném prostoru: sterilní obvazy, škrtidlo, náplast, bandáže, jodová tinktura, amoniak, injekční stříkačka na mytí, mast na popáleniny.
1.27. Zaměstnanci odpovídají za porušení požadavků tohoto pokynu v souladu s platnými právními předpisy.
2. Požadavky na ochranu práce před zahájením práce
2.1. Proveďte kontrolu, ukliďte a oblečte si speciální oděv a speciální obuv.
2.2 Zkontrolujte provozuschopnost a úplnost OOPP.
2.3. Prohlédněte si pracoviště, odstraňte vše, co by mohlo překážet při práci, uvolněte průchody a nezahlcujte je.
2.4. Připravte mýdlový roztok pro kontrolu těsnosti spojů zařízení.
2.5. Zkontrolujte provozuschopnost hadic, připojovacího nářadí, tlakoměrů, reduktorů a přítomnost sání v zařízení.
Vyměňte vadné zařízení za provozuschopné, důkladně vyčistěte náustky, zkontrolujte upevnění plynových lahví.
2.6. Zkontrolujte stav pojistného vodního uzávěru; v případě potřeby doplňte vodu do uzávěru až po kontrolní úroveň.
2.7. Zkontrolujte těsnost všech odnímatelných a pájených spojů zařízení.
2.8 Zkontrolujte primární hasicí zařízení a ujistěte se, že je v dobrém provozním stavu.
2.9. Zkontrolujte funkci ventilace.
2.10. Zkontrolujte, zda osvětlení funguje správně.
3. Požadavky na ochranu práce při práci
3.1. Práce s kyslíkovým řezáním by měly být prováděny pouze ve speciálním oblečení a s použitím OOPP.
3.2. Před zahájením práce je nutné zkontrolovat:
těsnost a pevnost spojení plynových hadic s řezačkou a reduktory;
těsnost všech spojů ve ventilu a těsnost spojení objímky s ventilem;
Správný přívod kyslíku a hořlavého plynu do řezačky.
3.3. Po odstranění víčka a zátky z lahví je nutné zkontrolovat funkčnost závitu trysky a ventilu a ujistit se, že na trysce kyslíkové lahve nejsou viditelné stopy oleje nebo maziva.
3.4. Před připojením reduktoru k kyslíkové láhvi je nutné:
zkontrolujte vstupní armaturu a převlečnou matici převodovky a ujistěte se, že závity jsou v dobrém stavu, že na nich nejsou stopy oleje nebo maziva a že těsnění a filtr na vstupní armaturě převodovky jsou přítomny a v dobrém stavu;
Profoukněte trysku lahve plynulým otevřením ventilu, abyste odstranili cizí částice; přitom je nutné stát dál od směru proudu plynu.
3.5. Reduktor kyslíku musí být připojen k lahvi pomocí speciálního klíče. Utahování převlečné matice reduktoru, když je ventil lahve otevřený, není povoleno.
3.6. Ventil acetylenové lahve se musí otevírat speciálním nástrčným klíčem vyrobeným z nejiskřivého materiálu. Během provozu musí být tento klíč umístěn na vřetenu ventilu. K tomuto účelu není povoleno používat běžné domácí klíče.
3.7. Řezačky by měly být používány v souladu s následujícími bezpečnostními opatřeními:
Při zapalování hořlavé směsi na řezacím hořáku nejprve otevřete kyslíkový ventil, poté ventil hořlavého plynu a zapalte hořlavou směs; plyny uzavřete v opačném pořadí;
Řezání by mělo být zastaveno, pokud není možné regulovat složení plamene hořlavým plynem, když se hořák nebo řezačka zahřeje a po zpětném vzplanutí plamene.
3.8. Před připojením reduktoru k ventilu lahve je nutné zkontrolovat:
přítomnost těsnění nebo jiných značek (barvy) na pojistném ventilu, což naznačuje, že nebylo porušeno tovární (nebo po opravě) nastavení;
provozuschopnost tlakoměru a lhůta pro jeho kontrolu;
stav závitů armatur;
absence oleje a maziva na povrchu těsnění a spojovacích jednotek reduktorů kyslíku;
přítomnost těsnění na vstupním hrdle reduktoru a u acetylenových těsnění – přítomnost těsnění ve ventilu;
přítomnost filtrů ve vstupních armaturách.
3.9. Hadice by měly být používány v souladu s jejich zamýšleným účelem. Není povoleno používat kyslíkové hadice k přívodu acetylenu a naopak.
3.10. Při použití ručního zařízení je zakázáno připojovat k hadicím vidlice, odbočky atd. pro napájení několika řezaček.
3.11. Délka hadic pro řezání kyslíkem by zpravidla neměla překročit 30 m.
V instalačních podmínkách je povoleno použití hadic o délce až 40 m.
3.12. Upevnění hadic k připojovacím vsuvkám zařízení musí být spolehlivé; k tomuto účelu by měly být použity speciální svorky. Hadice je povoleno svázat měkkým žíhaným (pletacím) drátem nejméně na dvou místech podél délky vsuvky. Místa připojení hadic musí být před prací a během ní pečlivě zkontrolována z hlediska těsnosti.
3.13. Pracovníci s plynovými řezacími hořáky mají na svém pracovišti zakázáno opravovat hořáky, řezací hořáky a další zařízení.
4. Požadavky na bezpečnost práce v mimořádných situacích
4.1. Je zakázáno pracovat s řezačkou, která nemá podtlak. Pokud není podtlak nebo je nedostatečný, je nutné dotáhnout převlečnou matici, vyčistit a profouknout trysku injektoru, náustek a směšovací komoru, nebo injektor odšroubovat o půl otáčky.
4.2. V případě úniku hořlavého plynu musí být práce s ohněm okamžitě zastaveny. Obnovení práce je možné až po odstranění úniku, kontrole plynotěsnosti zařízení a vyvětrání prostor.
4.3. Při průchodu plynu maticemi ucpávky ventilu je třeba vyměnit a namazat pryžové kroužky.
4.4. Pokud dochází k úniku plynu při ručním uzavření ventilů, je třeba řezačku odeslat k opravě (těsnění v otvoru v tělese řezačky není těsné).
4.5. Pokud není injektor utěsněn nebo jsou na něm ulpělé stříkance, při nastavování výkonu a složení plamene nebo při jeho hašení se ozývají praskavé zvuky. Je nutné injektor vyčistit a odstranit otřepy a ulpělý kov z vnitřního a vnějšího povrchu náustku jemným brusným papírem.
4.6. Pokud dojde k zpětnému hoření, je nutné okamžitě uzavřít ventily: nejprve hořlavý plyn, poté kyslík na řezačce, ventil lahve a pojistný ventil.
4.7. Po každém zpětném rázu nechte řezací nástroj ochladit v čisté vodě na okolní teplotu, zkontrolujte bezpečnostní zařízení a objímky, profoukněte je a v případě potřeby je vyměňte.
4.8. Pokud se těleso suchého těsnění zahřálo, ochlaďte ho.
4.9. Po zpětném rázu je nutné utáhnout náustek a převlečnou matici; náustek očistit od usazenin uhlíku a postříkání.
4.10. V případě nehody byste měli okamžitě přerušit práci, informovat vedoucího práce a vyhledat lékařskou pomoc.
4.11. V případě požáru (výbuch lahve, zpětný plamen atd.) volejte hasiče, informujte vedoucího prací a proveďte opatření k odstranění zdroje požáru.
5. Požadavky na ochranu práce po dokončení práce
5.1. Po ukončení práce je nutné uzavřít ventily všech lahví, vypustit plyny ze všech komunikací a uvolnit přítlačné pružiny všech reduktorů; na konci pracovního dne odpojit lahve od komunikací vedoucích dovnitř areálu a odstranit veškeré vybavení z lahví používaných venku.
5.2. Odpojte objímky a odevzdejte je spolu s řezacími nástroji do skladu.
5.3. Při ukončení práce s kapalným palivem vypusťte vzduch z palivové nádrže před zhasnutím plamene řezacího hořáku.
5.4. Po skončení práce by měla být petrolejová řezačka položena nebo zavěšena dnem vzhůru, aby se zabránilo vniknutí kapalného paliva do kyslíkového potrubí.
5.5. Vyčistěte pracoviště.
5.6. Svlékněte a ukliďte speciální oděv a OOPP.
5.7. Umyjte si ruce a obličej mýdlem nebo se osprchujte.
5.8. O dokončení práce informujte mistra a opouštějte pracoviště pouze s jeho svolením.
Pokyny pro ochranu práce při řezání kyslíkem stanoví obecné bezpečnostní požadavky, bezpečnostní požadavky před zahájením, během a po práci, jakož i v nouzových situacích.
Zejména pracovníci, kteří dosáhli věku 18 let, absolvovali školení, instruktáž a zkoušku znalostí v oblasti ochrany práce a zvládli bezpečné metody a techniky práce, jsou oprávněni provádět práce s kyslíkovým řezáním (plynové řezačky).
Ochranné prostředky vydané individuálně musí být během práce uchovávány u řezačky plynu nebo na jejím pracovišti. Každé pracoviště musí mít pokyny pro zacházení s ochrannými prostředky.
Také při provádění kyslíkového řezání je nutné umístit lékárničku na speciálně určené místo: sterilní obvazy, škrtidlo, náplast, bandáže, amoniak, mast na popáleniny atd.
Pokyny pro ochranu práce při řezání kyslíkem (schválené Ministerstvem práce Ruské federace dne 13. května 2004)
Text instrukce byl publikován v časopise „Knihovna inženýra bezpečnosti práce“, 2005, č. 1
Informační a právní podpora GARANT zahrnuje širokou škálu nástrojů a užitečných služeb pro specialisty v různých oborech.
Parametry řezání plynem a kyslíkem se logicky dělí do několika skupin:
- parametry pohybu;
- kontrolní parametry;
- časové zpoždění.
Parametry pohybu
- Řezná rychlost, jednotek/min
Požadovaná rychlost řezání kovu (pracovní posuv) v jednotkách pohybu (palce, mm) za minutu. Parametr závisí na druhu a tloušťce kovu a také na vlastnostech použitého zařízení. Hodnota pracovního posuvu se zpravidla nastavuje podle parametrů doporučených výrobcem zařízení.
Tento parametr je k dispozici v kterémkoli ze tří režimů autogenního řezání.
Výška začátku sondování, jednotky
Výška nad poslední známou polohou obrobku, do které sestupuje maximální rychlostí a poté se hledá materiál rychlostí sondy. Udává se v jednotkách dráhy.
Tento parametr je k dispozici pouze v režimech ovládání nahoru/dolů a ručního ovládání.
Hodnota = 0 – rychlé spuštění frézy do počátečního bodu snímání je zakázáno
Výška volnoběžných přejezdů, jednotky
Výška frézy nad materiálem v jednotkách pohybu (palce, mm) během volnoběžných pohybů mezi konturami. Parametr umožňuje nastavit takovou výšku pohybů, při které fréza nedojde ke kolizi s obrobkem ani s konstrukcemi pracovního stolu stroje.
Parametr je k dispozici pouze v režimech ovládání nahoru/dolů a ručního ovládání. V režimu autonomní nápravy je zdvih do výšky volnoběhu prováděn regulátorem autonomní nápravy.
Řezačka se také zvedne do této výšky, když je aktivní možnost „Automaticky zvednout do bezpečné polohy Z“.
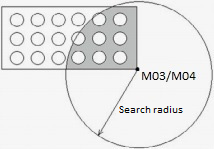
Poloměr vyhledávání materiálu, jednotky
Parametr, který určuje poloměr kružnice, v níž je zaručeno malé zakřivení kovového povrchu. Pokud se další zapálení provede ve vzdálenosti menší než zadaný poloměr od místa posledního hledání materiálu, pak se má za to, že aktuální souřadnice Z je správná a opakované hledání pracovní „nuly“ v Z není nutné. Hořák se zapálí bez hledání kovu, což zkracuje celkovou dobu provádění NC programu.
Tento parametr je k dispozici pouze v režimech ovládání nahoru/dolů a ručního ovládání.

Korekce výšky trysky, jednotky
Hodnota, která bude přiřazena souřadnici osy Z ihned po detekci kovového povrchu (nula). Pokud je kontakt proveden přímo s tryskou, pak se hodnota parametru nastaví na nulu. Pokud se k vyhledávání materiálu použije senzor umístěný v jiné výšce od hrotu trysky, pak by měla být korekční hodnota nastavena na .
Přesnost instalace frézy nad obrobkem ve výšce přímo závisí na přesnosti tohoto parametru. Pokud je korekční parametr vypočítán s chybou, pak při určování nuly obrobku (operace sondování) bude souřadnice osy Z nastavená v okamžiku dotyku také nesprávná.
Kontrolní parametry
- Zpoždění regulace, s
Parametr, který nastavuje zpoždění pro zapnutí korekce výšky Z po dosažení pracovní výšky řezacím nástrojem. Zapnutí regulace ne ihned po dosažení pracovní výšky, ale po zadaném zpoždění umožňuje přeskočit fázi dočasné nestability řezného paprsku v důsledku přechodových procesů a zrychlení řezacího nástroje. - Rychlost nastavení výšky, jednotek/min
Parametr zodpovědný za rychlost korekce výšky plynového řezacího hořáku, když je aktivní volba „Řízení výšky Z“. Příliš vysoká rychlost může vést k vynechávání kroků, přetížení servopohonu a vlastním kmitům osy Z. Při nízké rychlosti regulace nemusí být systém schopen držet krok se zakřivením povrchu. Volba hodnoty parametru závisí na stupni zakřivení obrobku a zvoleném řezném posuvu. Rychlost se zpravidla volí empiricky pro každý z řezných režimů.
Parametr je k dispozici pouze v režimech Řízení nahoru/dolů a Ruční řízení. V režimu autonomní osy se parametry korekce výšky Z nastavují v externí řídicí jednotce osy.
Průměr potrubí, jednotky
Tento parametr se používá při řezání trubky pomocí rotační osy A. Nastavuje průměr trubky, která se použije pro automatickou korekci rychlosti posuvu v závislosti na výšce.
Parametr „Průměr potrubí, jednotky“ se v uživatelském rozhraní nezobrazuje, pokud v nastavení programu není nakonfigurována žádná rotační osa (A, B nebo C).
Poloměr oblouku pro snížení rychlosti, jednotky
Snížení rychlosti při průchodu oblouky s malým poloměrem umožňuje výrazně snížit kuželovitost řezu a celkově zlepšit celkovou kvalitu zpracování. Tento parametr slouží k určení rychlosti, při které se rychlost automaticky neredukuje. Pokud se při průchodu trajektorií narazí na oblouk s poloměrem menším než zadaný, systém automaticky sníží rychlost na zadanou hodnotu (viz parametr Snížení rychlosti, %).
Parametr platí pouze pro oblouky s úhlem >= 90°
Hodnota = 0 – vynucené snížení rychlosti na obloucích je zakázáno
Snížení rychlosti, %
Parametr umožňuje nastavit procento aktuální řezné rychlosti, na které se sníží rychlost procházení malého oblouku. Snížení rychlosti při procházení oblouků s malým poloměrem umožňuje výrazně snížit kuželovitost řezu a celkově zlepšit celkovou kvalitu zpracování.